Ekstruuderin ruuvipiippu kestää niin kauan kuin sen kunto sallii linjan saavuttaa vaaditun tehon ja tuotteen laadun hyväksyttävässä prosessiikkunassa. Hartsi, täyteaineet, kontaminaatio, geometria ja käyttökuorma muuttavat tätä käyttöikää, joten kalenteri-ikäarvio edellyttää, että nämä ehdot on liitettävä. Mittaa jo tuotannossa olevan linjan ruuvi ja piippu toistettavissa olevista kohdista, laske viimeaikainen kulumisaste ja käytä sitä tuotantotrendeissä seuraavan tarkastuksen ja vaihdon suunnittelussa.
Tekijä:EJS teollisuus
- Seuraa käyttötunteja ja koostumuksen muutoksia, älä pelkästään asennuspäivää.
- Mittaa molemmat osat: ruuvin kuluminen ja piippureiän kuluminen lisäävät samaa välystä.
- Vertaa tehoa rpm, sulamislämpötilaa ja laatua vakaaseen vertailuajoon.
- Ennusta konekohtaiseen suunnittelurajaan ja varaa sitten hankintaan ja asennukseen aikaa.
- Arvioi ennuste uudelleen materiaalimuutoksen, kiihtyvän kulumisen tai odottamattomien vaurioiden jälkeen.
1. Mitä käyttöikä tarkoittaa suulakepuristuslinjassasi?
Ruuvi voi edelleen pyöriä sen jälkeen, kun se on lakannut olemasta hyödyllinen tietylle tuotteelle. Vaativan kalvon tai profiilin valmistava linja voi menettää hyväksyttävän prosessiikkunansa ennen kuin laitteisto saavuttaa rakenteellisen rajan. Sitä vastoin äänisarjan vaihtaminen vain siksi, että se on saavuttanut vuosipäivän, voi hukata käyttökelpoista kapasiteettia.
Jaa päätös kolmeen kysymykseen. Pysyykö laitteisto hyväksyttyjen mitta- ja kuntorajojen sisällä? Voiko prosessi tuottaa hyväksyttävän tuotteen vaaditulla nopeudella? Maksaako toiminnan jatkaminen enemmän kuin suunniteltu toimenpide? Ensimmäinen koskee osia, toinen tuotetta ja kolmas tuotannon suunnittelua. Elinikäarvio on epätäydellinen, ellei siinä kerrota, mitä päätepistettä se ennustaa.
Merkitse velvollisuus numeron taakse
Säilytä asennuspäivämäärä, mutta kirjaa myös tuotantotunnit, käsitelty materiaali ja valmistushistoria. Tyhjäkäyntiaika ei ole sama kuin käsittelyaika. Käsitellyt tonnit tarjoavat kontekstin, mutta eivät voi tehdä eri yhdisteistä tai konekokoonpanoista suoraan vertailukelpoisia.
| Tallentaa | Miksi se kuuluu elämänarviointiin |
|---|---|
| Ruuvien ja piippujen tunnistetiedot | Estä historian sekoittuminen vaihdon tai uudelleenrakentamisen jälkeen |
| Aukioloajat | Määritä tarkastusten välinen aika |
| Hartsi, täyteainetyyppi ja kuormitus | Selitä kulutusympäristön muutokset |
| Hio lähde ja suhde | Tunnista muutokset kontaminaatiossa ja rehun koostumuksessa |
| Teho, rpm ja todellinen sulamislämpötila | Näytä tietueeseen liittyvä kuormitus ja suorituskyky |
| Uudet kuntomittaukset ja hyväksytyt rajat | Määrittele, mikä on muuttunut ja mitä toimia tarvitaan |
Toimittajan kokemus läheisesti yhteensovitetusta tehtävästä voi auttaa laatimaan alustavan tarkastussuunnitelman. Kysy kokemuksen taustalla olevaa koostumusta, komponenttien rakennetta, tuntia ja hyväksymiskriteeriä. Kun omat mittasi ovat saatavilla, käytä niitä suunnitelman tarkentamiseen sen sijaan, että käsittelet toisen laitoksen vaihtoväliä kiinteänä sääntönä.
2. Mitkä olosuhteet muuttavat kulumisnopeutta?
Pelkästään polymeerin nimi ei kuvaa työtä. Luonnollinen PP ja PP-pitoinen mineraalitäyteaine ovat erilaisia kulumisominaisuuksia. Täyteainetyyppi, kuormitus, hiukkasten ominaisuudet ja kontaminaatioaine hartsin rinnalla. Materiaalimuutoksen tulisi siis näkyä huoltokirjassa, vaikka koneen malli ja ruuvin nopeus pysyisivät muuttumattomina.
Jeff Kuhmaninruuvin ja piipun käyttöiän analyysierottaa hankaavan kulumisen, syövyttävän kulumisen ja metalli-metalliliimakulumisen. Siinä käsitellään myös kiinteiden aineiden kiilaamista, kun sulatusosasto ei pysty käsittelemään sille toimitettua materiaalia. Nämä mekanismit vaativat erilaisia korjaavia toimia. Kovempi pinta ei yksin korjaa geometrian epäsopivuutta tai koneen kohdistusongelmaa.
Määritä työpinta, ei vain pohjateräs
EJS käyttää PTA-kovapintaista bimetalliruuveja ja keskipakovalua bimetallisten tynnyrien vuorauksissa. TheEJS bimetallituotteen tekniset tiedoterottaa seuraavat valmiiden metalliseosten paksuudet:
| Komponentti | Luettelossa toimivat metalliseokset | Ilmoitettu metalliseoksen paksuus |
|---|---|---|
| Ruuvi kovapintainen | Ni60, Colmonoy 56, Colmonoy 83 | 1,0-1,5 mm |
| Tynnyrin vuori | EJS01 | 2,0-3,0 mm |
| Tynnyrin vuori | EJS02, EJS03, EJS04 | 1,5-2,0 mm |
Nämä ovat rakennustietoja, ei sallittua kulumista tai taattuja käyttötunteja. Linja voi menettää hyväksyttävän pumppaussuorituskyvyn, vaikka jäljellä on paljon suojaavaa materiaalia. Kerroksen paksuuden jakaminen oletetulla kulumisnopeudella ei takaa käyttöikää.

Yhdistä reaktio vahinkoon
Jatkuva lentomateriaalin katoaminen vaatii erilaista arviointia kuin yksittäiset pisteytykset, pisteet tai vaurioitunut kerros. Merkitse muistiin, missä vaurio tapahtuu ja mikä formulaatio suoritettiin ennen kuin se ilmeni. Sisällytä pitkien tynnyrien kohdistus ja tukiolosuhteet tutkimukseen sen sijaan, että olettaisit epätasaisen kulumisen osoittavan, että seos oli väärä.
Käytäruuvi- ja piippumateriaalien opasmateriaalin valintaan janitridoitu versus bimetalli vertailurakennusvalintoja varten. Keskitä käyttöiän arviointi siihen, mitä asennetut osat tekevät.
3. Ekstruuderin ruuvin kulumisongelmat: mikä muuttuu ennen vikaa?
Linja pystyy säilyttämään tavanomaisen tehonsa, kun käyttäjä lisää asteittain ruuvin nopeutta kompensoidakseen. Pelkästään kg/h katsominen voi missata tämän muutoksen. Mark Spalding ja Timothy Womer määrittelevät ominaisnopeuden ulostulona jaettuna ruuvin nopeudellayhden ruuvin kulumisanalyysija selitä, kuinka nopeuden kompensointi voi liittyä korkeampaan poistolämpötilaan.
Vertaa toistettavaa tuotantotilaa
Tallenna tietty tulos muodossa(kg/h) / rpm. Pudotus ansaitsee tutkimuksen, kun formulaatio, ruokintatapa ja loppupään olosuhteet ovat vertailukelpoisia. Se ei ole kulumisen mittaus sinänsä. Muutos hartsin viskositeetissa, syötössä tai seulan kunnossa voi muuttaa suorituskykyä ilman vastaavaa metallihäviötä.
| Tuotannon tarkkailu | Tarkista ennen kulumisen osoittamista |
|---|---|
| Edelliselle ulostulolle tarvitaan enemmän kierroslukua | Koostumus, rehun sakeus, paineen tarve ja aikaisemmat asetukset |
| Korkeampi todellinen sulamislämpötila | Anturin luotettavuus, lämmitys/jäähdytystoiminta ja nopeuden muutokset |
| Paineen epävakaus | Ruokinta, näytön kunto, meistinrajoitus ja lämpötilan säätö |
| Mustat täplät, geelit tai sulamattomat | Talletukset, oleskeluolosuhteet, materiaalimuutokset ja sulamiskyky |
| Korkeampi energia yksikköä kohden hyvää tuotetta | Lähtö, romu, mittausraja ja käyttösäädöt |
Käytä vertailuajoa, jolla on vakaa tuotanto ja hyväksyttävä laatu. Tallenna teho, rpm, todellinen sulamislämpötila, pääpaine ja hylkäysnopeus. Jos tallennat energiaa, määritä, kattaako se suulakepuristimen vai koko linjan, ja pidä raja ennallaan. Kokolinjan energian sekoittaminen vain ekstruuderin lukemiin tuottaa harhaanjohtavan suuntauksen.
Pidä lyhyt säätöhistoria lukemien vieressä. Pelkästään lopullisista asetuksista koottu trendi ei voi osoittaa kuinka usein operaattorin oli puututtava. Kuhman kuvailee, kuinka inkrementaalinen prosessikompensointi voi peittää heikkenemisen, kunnes tuottavuus tai laatu muuttuu mahdottomaksi hyväksyä. Se on syy tutkia varhain, ei todiste siitä, että jokainen vaikea juoksu tarvitsee uusia osia.
Jatkuvat muutokset perusprosessin tarkastusten jälkeen oikeuttavat suunnitellun mittatarkastuksen. Hionta, epäilty metallikosketus tai metallisirpaleet vaativat nopeaa toimintaa koneen turvallisuusmenettelyn mukaisesti; älä odota sopivaa tarkastuspäivää tai laskettua käyttöikää.
4. Tynnyrin kulumismittaus: tarkista molemmat osat vastaavista kohdista
Mittaa lennon ulkohalkaisija eli OD ja piipun sisähalkaisija tai ID vastaavilla aksiaalisilla asemilla. Pienimmän ruuvin lukeman vertaaminen asiaankuulumattomaan piippulukemaan ei kuvaa sopivuutta kummassakaan paikassa. Anna kullekin asemalle etäisyys määritellystä datapisteestä, jotta myöhempi teknikko voi löytää sen uudelleen.
Reiloyn ennaltaehkäisevän huolto-opaskuvataan puhdistetut, jäähdytetyt mittaukset tynnyrireikämittarilla ja sopivalla ruuvi-OD-mittauslaitteistolla erillisillä tarkastuspöytäkirjoilla. Valitse kalibroitu laite ja menetelmä, joka sopii komponenttien geometriaan. Kirjaa tarkastuslämpötila, kulmasuunta ja toistettavuus mitoilla.
Pidä radiaalinen ja halkaisijaväli erillään
Vastaavalla asemalla pyöreän verhokäyrän laskemista varten:
- Halkaisijavälys = piipun ID miinus ruuvin ulkohalkaisija.
- Radiaalinen välys = halkaisijavälys jaettuna kahdella.
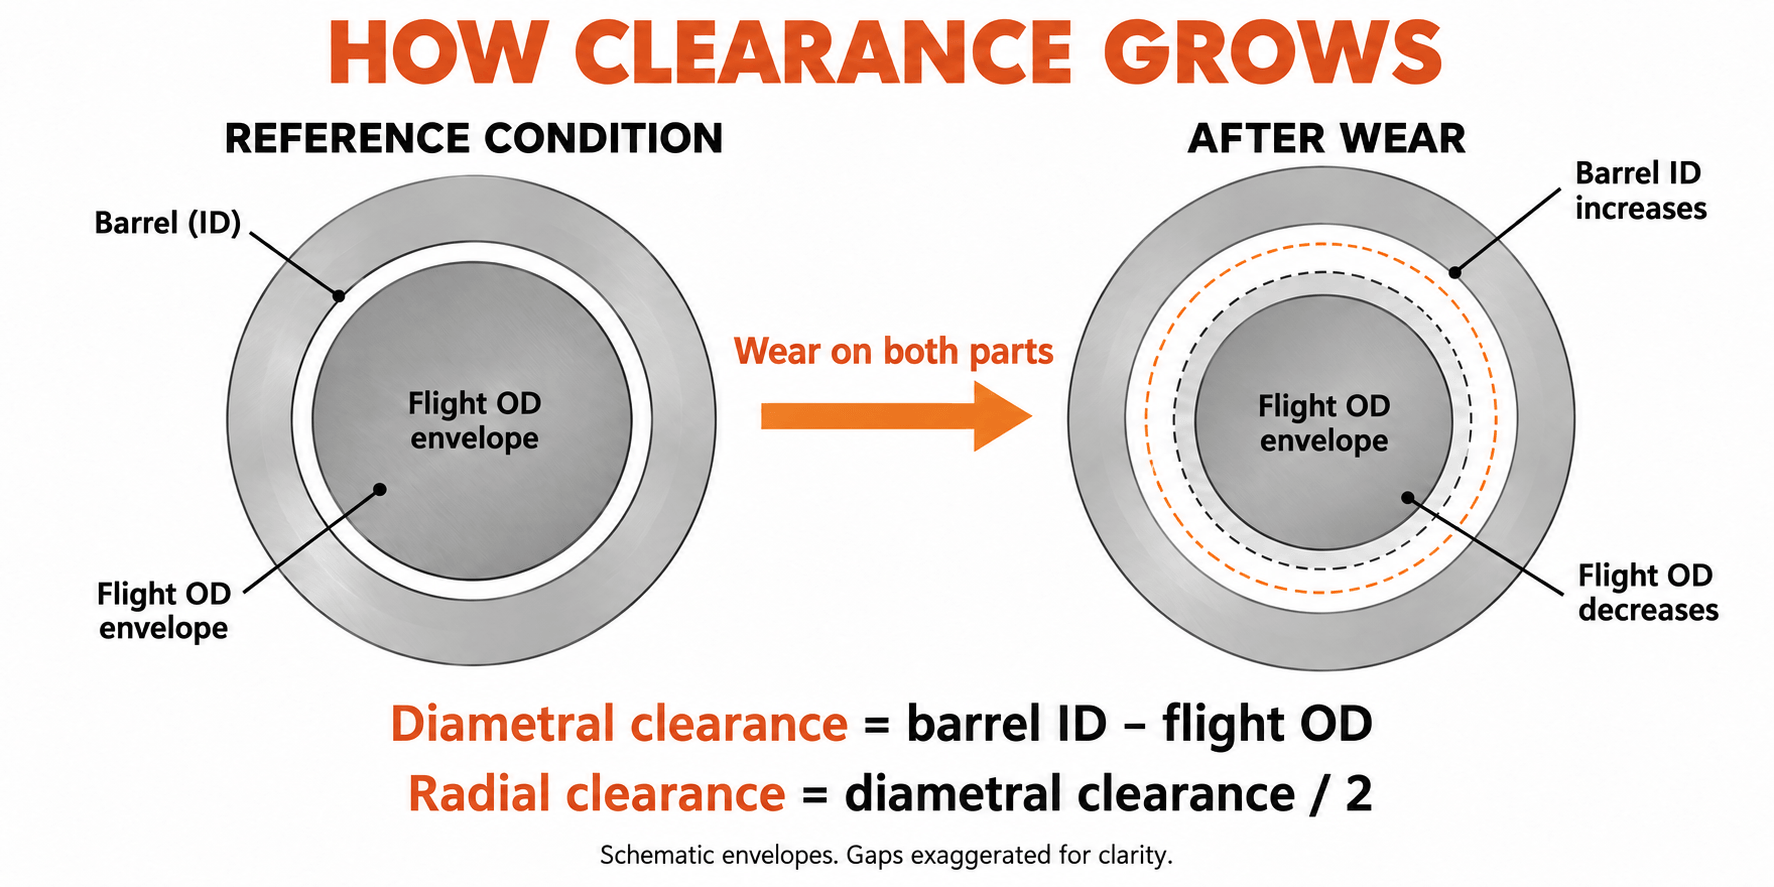
Säilytä yksikkö ja tyhjennyssopimus jokaisessa raportissa. 0,10 mm:n ulkopinnan pieneneminen edustaa 0,05 mm:n säteittäistä lentohäviötä. Näiden määrien sekoittaminen muuttaa tulkittua kulumista kertoimella kaksi.
Mittaamme 90 mm:n vaihtoprojektissa
EJS-vaihtoprojektissa nimelliskokoisen 90 mm:n yksiruuviekstruuderin prosessoinnissa PP:tä 30 paino-%:lla kalsiumkarbonaattia, asiakkaan alkuperäinen pyyntö oli korkeampi kovuus. Tarkistimme täydellisen koostumuksen, alkuperäisen piirustuksen ja vanhan osan mitat ennen korvaavan osan määrittämistä. Sovitimme myös ruuvi- ja piippumittausasemat akselin suuntaisesti.
Yhdellä mittauspisteasemalla vanha lennon ulkohalkaisija oli 89,65 mm ja piipun halkaisija 90,25 mm. Halkaisijaero oli 0,60 mm, jolloin kylmä säteittäinen välys oli 0,30 mm. Pelkästään ruuvia katsomalla olisi jäänyt puolet sopivuuskysymyksestä vastaamatta: myös piipun reikä oli osa mitattua tilaa.
Vaihtoeritelmässä käytettiin 38CrMoAlA-ruuvia, jossa oli Colmonoy 83 -kiinnitys, ja 42CrMo-tynnyrirunkoa EJS04-vuorauksella. Vastaavalla asemalla uuden lennon ulkohalkaisija oli 89,95 mm ja piipun halkaisija 90,15 mm. Niiden ero oli 0,20 mm, mikä antoi piirustuksessa määritellyn 0,10 mm kylmän säteittäisen välyksen.
| Mittausosan mittaus | Vanhat osat | Varaosat |
|---|---|---|
| Lento OD | 89,65 mm | 89,95 mm |
| Tynnyrin tunnus | 90,25 mm | 90,15 mm |
| Halkaisija välys | 0,60 mm | 0,20 mm |
| Kylmä radiaalinen välys | 0,30 mm | 0,10 mm |
Palautimme kyseiselle asemalle määritellyn istuvuuden, säteittäisen välyksen pienenemisen 0,20 mm. Muut asemat ja koneliitännät vaativat omat tarkastuksensa. Piirustus erotti ruuvi- ja piippumateriaalit, suoja-alueet ja tarkastusvaatimukset, joten vaihtopäätös koski geometriaa ja kovuutta. Tämä on mittausala, jota käyttöiän arviointi tarvitsee ennen kuin se voi muuttaa toistuvia lukemia trendiksi.
Ota huomioon epätasainen kuluminen
Mittaa useita kulmia jokaisesta piipun poikkileikkauksesta ja säilytä yksittäiset lukemat, mukaan lukien soikea. Laskettu ympyrävälys ei täysin kuvaa yksipuolista vauriota, ulosajoa tai vääntynyttä porausta. Kaksoisruuvien osalta tarkastuksessa on otettava huomioon myös OEM:n kaksoisreikäinen ja risteävä geometria; yksi pyöreä kaava ei voi korvata tätä arviointia.
Noudata koneen valmistajan eristys-, paineenvapautus-, käsittely- ja poistomenettelyjä. Pyydä pätevää henkilöstöä ja tarkasta osat. Kulutusseloste ei saa riippua vahingoittavasta puhdistuksesta, improvisoidusta pääsystä tai tukemattomasta nostamisesta.
5. Laske kulumisaste toistuvista tarkastuksista
Yksi tarkastus määrittää nykyiset mitat. Kahdessa vertailukelpoisessa tarkastuksessa määritetään intervalli. Lisätarkastukset osoittavat, onko tämä kurssi muuttumassa. Käytä tarkastusten välillä saman komponenttisarjan keräämiä tunteja, älä koneen kokonaisikää tai eri varaosien seosta.
Laske kullekin asemalle säteittäisen välyksen kasvu millimetreinä 1 000 käyttötuntia kohden:
Nopeus = (nykyinen säteittäinen välys - edellinen radiaalinen välys) / tuntia tarkastusten välillä × 1 000
Tämä on yhdistetty puhdistuma-kasvunopeus. Jos haluat nähdä, mikä komponentti vaikuttaa, laske ruuvin radiaalinen häviö muodossa(edellinen OD - nykyinen OD) / 2ja piipun säteittäinen kasvu as(nykyinen tunnus - edellinen tunnus) / 2. Kun sijainti, suunta ja tarkastusolosuhteet täsmäävät, nämä kaksi muutosta summaavat välyksen.
Lue viimeisin aikaväli erikseen
Harkitse yhden pyöreän kirjekuoren aseman oletettua tarkastuslokia. Nämä mitat selittävät laskennan; ne eivät ole EJS:n käyttöiän tulos tai hyväksymisspesifikaatio.
| Tunteja asennuksesta | Lento OD | Tynnyrin tunnus | Radiaalinen välys | Arvo edellisen lukemisen jälkeen |
|---|---|---|---|---|
| 0 h | 99,95 mm | 100,15 mm | 0,10 mm | Perustaso |
| 2000 h | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1 000 h |
| 4000 h | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1 000 h |
Koko 4 000 tunnin ajalta keskiarvo on 0,025 mm/1 000 h. Viimeisin intervalli on nopeampi, 0,03 mm/1000 h. Vain koko elinkaaren keskiarvon käyttäminen peittäisi tämän muutoksen. Selvitä syy ja käytä suunnittelussa sopivan konservatiivista viimeaikaista kurssia.
Viimeisin intervalli jakautuu myös 0,04 mm:n ruuvin säteittäishäviöön ja 0,02 mm:n piipun radiaaliseen kasvuun. Yhdessä ne selittävät 0,06 mm:n välyksen kasvun. Tämä antaa huoltotiimille hyödyllisemmän kysymyksen kuin mikä komponentti yleensä kuluu ensin: mikä komponentti vaikuttaa tähän linjaan?
Hylkää väärä trendi ennen ennustamista
Pieni ilmeinen välyksen pieneneminen ei tarkoita, että kulunut metalli olisi palannut. Tarkista mittauspaikka, lämpötila, puhtaus, instrumentin asetus ja käyttäjän toistettavuus. Jos muutos on menetelmän epävarmuuden sisällä, ilmoita se ratkaisemattomaksi sen sijaan, että laskettaisiin loputon tai negatiivinen jäljellä oleva elinikä.
Pidä jokaisen aseman trendi erillään. Alhainen keskiarvo koko pituudelta voi piilottaa vaurioituneen sekoittimen, siirtymän tai purkupaikan. Tallenna halkeamia, pistesyöpymiä ja kerrostuman menetyksiä mittojen ohella; nämä olosuhteet saattavat vaatia toimenpiteitä, vaikka puhdistuma-kasvulaskenta näyttää vaatimattomalta.
6. Muuta kulumisaste vaihtosuunnitelmaksi
Kulumisnopeus ennustaa ajan tiettyyn tilaan vain, jos käyttöolosuhteet pysyvät kohtuullisen vertailukelpoisina. Sovi ensin suunnitteluraja käyttämällä OEM:n soveltuvia palvelurajoja, osan kuntoa ja prosessin suorituskykyä, joka linjan on toimitettava. Uuden osan toleranssi määrittelee uuden istuvuuden; se ei määritä automaattisesti suurinta huoltoväliä.
Arvioi tunteja suunnittelurajaan asti
Kun nopeus ilmaistaan millimetreinä/1 000 h:
Arvioitu jäljellä oleva tunti = (suunniteltu säteittäinen välys - nykyinen säteittäinen välys) / viimeaikainen nopeus × 1 000
Jatka yllä olevaa oletettua lokia. Oletetaan, että tätä laskelmaa varten suunnitteluryhmä on valinnut 0,30 mm säteittäisen välyksen suunnittelun päätepisteeksi. Nykyinen arvo on 0,20 mm, joten loppupisteeseen jää 0,10 mm. Nopeudella 0,03 mm/1 000 h arvio on noin 3 300 käyttötuntia. 0,30 mm:n arvo on tämän esimerkin oletus, ei yleinen vaihtokynnys.
Jos viimeaikainen nopeus kaksinkertaistuu arvoon 0,06 mm/1 000 h, sama lisäarvo antaa noin 1 700 tuntia. Jäljellä oleva aineellinen korvaus ei ole muuttunut; on odotettu käyttöaika. Kumpikaan tulos ei suojaa halkeilulta, äkilliseltä kosketusvauriolta tai liian aikaiselta tuotteen laadulta.
Nollaa laskenta, kun velvollisuus muuttuu
Älä ekstrapoloi puhdasta hartsitietuetta täytettyyn materiaaliin siirtymisen kautta. Merkitse muutos ja luo uusi intervallitrendi. Käsittele uutta kierrätyslähdettä, korkeampaa täyteainekuormitusta, erilaista paineen tarvetta tai jatkuvaa käyttösäätöä syynä ennusteen tarkistamiseen.
Jos uusia kunnon mittauksia ei ole, soveltuva ohjattu piirustus voi auttaa arvioimaan nykyiset mitat. Se ei voi todistaa, kuinka paljon kulumista tapahtui tuntemattoman ajanjakson aikana. Tee nykyisestä tarkastuksesta viittaus myöhempiä vertailukelpoisia tarkastuksia varten; älä keksi historiallista kurssia pelkästään nimellishalkaisijan perusteella.
Työskentele taaksepäin sammutuksesta
- Tunnista asema tai tila, joka ohjaa toimenpiteitä, mukaan lukien kaikki aikaisemmat laatu- tai turvallisuusrajoitukset.
- Muunna arvioidut käyttötunnit kalenteriajaksi suunnitellulla tuotantoaikataululla, mukaan lukien seisokit.
- Vahvista piirustus, muotoilu ja onko korjaus vai uusi osa tarpeen.
- Hanki nykyiset valmistus-, tarkastus- ja kuljetusajat todellista tilausta varten.
- Varaa asennuskapasiteetti ja varaa puskuri ennusteen epävarmuudelle ja toimitusriskille.
Valitse seuraava tarkastus ennen odotettua toimenpidettä, jonka aikaväli perustuu kulumistrendiin ja tuotannon kriittisyyteen. Nopeasti muuttuva trendi vaatii aikaisempaa uudelleenarviointia. Ennuste on huoltosuunnittelun syöte, ei lupa ajaa varoitusmerkkien läpi.
7. Vaihda ruuvi, piippu tai molemmat?
Arvioi sopivuus parina, mutta älä oleta, että molemmat osat on ostettava yhdessä. Äänipiippu voi sopia vaihtoruuviksi. Kulunut piippu voi jättää liian suuren välyksen uuden ruuvin ympärille ensimmäisellä kerralla. Päätökseen tarvitaan mitattu porauskartta, ehdotetut ruuvimitat ja säilytettävän komponentin kunto.
| Päätös | Todisteet tarvitaan ennen jatkamista |
|---|---|
| Jatka ja tarkkaile | Hyväksytyt mitat ja kunto, hyväksyttävä tuote, vakaa prosessi ja suunniteltu uudelleenarviointi |
| Rakenna tai vaihda vain ruuvi | Korjattava tai vaihdettava ruuvigeometria, sopiva piippu ja tarkistettu tuloksena oleva sovitus |
| Korjaa tai vaihda vain piippu | Sopiva säilytetty ruuvi, teknisesti hyväksytty piippuratkaisu ja tarkastettu kohdistus |
| Osoita molemmat osat | Molemmat ovat hyväksyttävän kunnon ulkopuolella, tai niiden yhdistetty geometria ei täytä vaadittua sovitusta |
Tarkista, mitä uudelleenrakentaminen palauttaisi
Ennen kuin hyväksyt korjausehdotuksen, selvitä palautetut mitat, käyttöseos, suoja-alue ja tarkastusvaatimukset. Arvioi ydin, suoruus, halkeamat ja aiemmat korjaukset. Älä oleta, että toinen pinnoitus tekee koko ruuvista uuden.
Samoin piipun reiän laajentaminen koneistuksen avulla ei yksinään voi palauttaa sen alkuperäistä välystä. Kaikki muutokset edellyttävät yhteensopivaa ruuvigeometriaa ja toteuttamiskelpoista piipun korjaussuunnittelua. Varmista yksittäisen osan korjauskyky ja soveltuvuus, ennen kuin valitset siitä ensisijaisen reitin.
Vertaa hyödyllistä tuotantoa, älä pelkästään laskun hintaa
Arvioi kustannukset ehdotettuun seisokkiin asti jatkamisesta: menetetty myytävä tuotanto, ylimääräinen romu, ylimääräinen energia ja mahdolliset aikatauluhäiriöt. Vältä laskemasta samaa tappiota kahdesti, kuten sekä menetettyä tuotteen arvoa että sen täyttä myyntituloa. Käytä korjaamiseen tai vaihtoon tehtaan omaa kustannusperustetta ja todellisia hintatarjouksia.
Korjaus voi olla houkutteleva, kun ydin ja geometria ovat sopivat ja kunnostettu spesifikaatio täyttää tehtävänsä. Uusi valmistus voi olla parempi rakennevaurion, koostumuksen muutoksen tai sopimattoman alkuperäisen suunnittelun jälkeen. Merkitse muistiin, miksi valitun reitin pitäisi ratkaista ongelma sen sijaan, että vain toistetaan edellinen ostos. TheEJS ostajan opassisältää piirustus- ja tarkastustiedot, jotka on sisällytettävä korvaavaan eritelmään.
8. Pidennä käyttöikää piilottamatta ongelmaa
Yhdistä jokainen ehkäisevä toimenpide havaittuun riskiin. Metallikontaminaatio on hallittava ennen kuin se saavuttaa ruuvin, käyttämällä asianmukaisia erotus- ja materiaalinkäsittelymenetelmiä. Alavirran sulatusseulalla on erilainen sijainti ja toiminta; se ei voi estää epäpuhtauksien kulkeutumista ensin ylävirran ruuviosien läpi.
Tarkista muuttuneiden koostumusten käyttöseokset ja sulamisgeometria ennen tuotannon kysynnän lisäämistä. Jos haluat jatkuvan yksipuolisen pisteytyksen, tutki kohdistus, piipun tuet ja ruuvien kunto. Tarkista toistuvien kerrostumien varalta materiaalin käsittelyolosuhteet ja koneen puhdistusmenetelmä sen sijaan, että käsittelet jokaista tummaa jälkiä mittakulumana.
Noudata OEM:n lämmitys- ja liotusohjeita ennen kiertoa. Käytä komponenttien metallurgian kanssa yhteensopivia puhdistusmenetelmiä. Jos lämmitys- tai jäähdytyshäiriöt ovat vaikuttaneet toimintaan, korjaa ne ennen kuin arvioit, onko vaihtomateriaali riittävä. Nämä toimet koskevat toimintaympäristöä; ne eivät oikeuta tarkastusvälin pidentämistä, kun mittaukset osoittavat kiihtyvää kulumista.
Tee mittaushistoriasta käyttökelpoinen
Anna jokaiselle ruuville ja piippulle erillinen tunnus. Pidä perusmitat, korjaushistoria ja käyttöseos liitettynä tähän identiteettiin, kun osat liikkuvat koneen välillä. Aloita korjauksen tai vaihdon jälkeen uusi mittareferenssi ja säilytä edellinen tietue vertailua varten. Tallenna valokuvat aseman nimellä ja suunnalla, jotta myöhemmässä tarkastuksessa voidaan paikantaa sama kohde.
EJS toimittaa materiaalitodistukset ja tarkastusraportit ruuvipiipuilleen kuvatulla tavallabimetallituotesivu. Säilytä mittatarkastusraportti ja asennuspöytäkirja; se on hyödyllisempi tulevia kulumispäätöksiä varten kuin pelkkä tuotekuvaus.
Lähetä arviointia varten koneen malli, kontrolloitu piirustus, hartsi- ja täyteainetiedot, asennettujen osien tunnit, vastaavat ID/OD-lukemat, tarkastusolosuhteet, vauriokuvat ja tuotantooireet. Sisällytä se, mitä linjan on saavutettava. Ota yhteyttäEJS teollisuusklosales@ejsscrewbarrel.committauspaketilla, jotta keskustelu voi alkaa varsinaisesta istuvuudesta ja käyttökunnosta.
Valmistele mittauskysely
Kuvaile asennetut osat ja mittojasi. Painike avaa sähköpostiluonnoksen EJS:lle; voit liittää piirustuksia ja valokuvia ennen lähettämistä.
9. Usein kysytyt kysymykset
Kuinka kauan ekstruuderin ruuvipiippu kestää?
Käyttöikä riippuu koostumuksesta, rakenteesta, geometriasta, kuormituksesta ja linjalta vaaditusta suorituskyvystä. Arvioidaksesi jäljellä olevan käyttöiän, toista vastaavat ruuvin ja piipun mittaukset, laske viimeaikainen kulumisaste ja projisoi se hyväksyttyyn suunnittelurajaan samalla kun tarkistat tuotantotrendejä.
Kestääkö bimetallinen ruuvipiippu aina pidempään?
Asianmukaisesti valittu bimetalliseos voi käsitellä hankausta tai syövyttävää käyttöä. Pelkästään rakennusnimi ei takaa pidempää käyttöikää. Seoksen yhteensopivuus, geometria, kohdistus ja käyttöolosuhteet ovat edelleen tärkeitä; kerroksen paksuus ei ole elinikäinen kerroin.
Kuluuko ruuvi tai piippu ensin?
Kumpi tahansa voi hallita korvauspäätöstä. Mittaa lennon ulkohalkaisija ja piipun ID vastaavilla asemilla ja erota sitten ruuvin säteittäinen häviö piipun säteittäisestä kasvusta. Älä käytä toisen koneen ruuvin ja tynnyrin käyttöikää ilman vertailukelpoista rakennetta ja käyttöä koskevia todisteita.
Millä välyksellä ruuvi ja piippu pitäisi vaihtaa?
Käytä soveltuvia OEM-palvelurajoituksia ja suunnittelun hyväksymää päätöstä, joka perustuu komponenttien kuntoon, tuotteen laatuun ja tuotannon suorituskykyyn. Ilmoita, onko raja radiaalinen vai diametraalinen. Yksi millimetriarvo tai välyskerroin ei sovi jokaiseen halkaisijaan ja käyttötarkoitukseen.
Voinko arvioida jäljellä olevan käyttöiän ilman uuden kunnon perusarvoa?
Voit tarkistaa nykyisen kunnon soveltuvien piirustusten ja huoltorajojen perusteella. Mitatun kulumisnopeuden laskemiseksi käytä nykyistä tarkastusta vertailukohtana ja toista se tunnetun käyttöajan jälkeen vertailukelpoisissa olosuhteissa. Tuntematon alkuperäinen ehto ei voi määrittää luotettavaa historiallista kurssia.
Pitääkö ruuvi ja piippu vaihtaa yhdessä?
Ei. Molemmat on arvioitava, mutta toisen vaihtaminen voi olla tarkoituksenmukaista, kun säilytetty komponentti on sopiva ja tuloksena oleva sovitettu välys täyttää hyväksytyn vaatimuksen. Jos molemmat ovat vaurioituneet tai sovitus ei ole hyväksyttävä, ota yhteyttä molempiin.