Ekstruusioruuvin puristussuhde kuvaa kanavan tilavuuden pienenemistä syöttöosasta annostusosaan. Perinteisessä ruuvessa, jolla on vertailukelpoinen nousu ja kanavageometria, syöttökanavan syvyys jaettuna annostelukanavan syvyydellä antaa hyödyllisen likiarvon. Valitse vaihtoehto täydellisestä piirroksesta ja todellisista syöttöolosuhteista, älä pelkästään suhteesta: kahdella 3:1-merkityllä ruuvilla voi olla erilainen kanavasyvyys ja siirtymäprofiili.
Tekijä:EJS teollisuus
- Laske kanavan syvyys ruuvin halkaisijan ja juuren halkaisijan perusteella, älä piipun reiän perusteella.
- Vertaa absoluuttisia syvyyksiä ja vyöhykkeiden pituuksia ennen kuin hyväksyt kaksi ruuvia vastaaviksi.
- Kuvaile suppiloon tulevaa materiaalia, mukaan lukien hiontamuoto ja kuormitus.
- Tutki syöttö, sulaminen, rajoittuminen ja kuluminen ennen suhteen vaihtamista.
- Vahvista vaihto stabiileilla tuotantomittauksilla, älä pelkällä kierrosluvun asetuksella.
Mitä ruuvin puristussuhde mittaa?
Perinteisessä yksiruuvissa on syöttöosa, siirtymäosa ja annosteluosa. Syöttökanava vastaanottaa kiinteää materiaalia; siirtymä muuttaa kanavan geometriaa sulamisen kehittyessä; annosteluosa kuljettaa sulaa poistoa kohti. Puristussuhde kuvaa geometristä suhdetta tämän prosessin alun ja lopun välillä. Se ei mittaa suuttimen painetta, tuotteen tiheyttä tai moottorin tehokkuutta.
Yksinkertaiselle vakionousuruuville työpajalaskelma on:
Puristussuhde ≈ syöttökanavan syvyys / annostelukanavan syvyys
Yleisempi määritelmä vertaa kanavien volyymejä vastaaviin lentoihin. Syvyyspikakuvake tarvitsee vertailukelpoisen nousun ja kanavageometrian. Jos ne muuttuvat, käytä piirustusta asiaankuuluvien tilavuuksien arvioimiseen sen sijaan, että käsittelet syvyyssuhdetta tarkkana tilavuustuloksena.Allan Griffin selitys ruuvin geometriastatekee tämän eron ja varoittaa luottamasta suhteeseen ilman todellisia syvyyksiä.
L/D kuvaa jotain muuta: tehollinen työpituus jaettuna ruuvin ulkohalkaisijalla. Työpituus 2700 mm ja halkaisija 90 mm antavat 30:1. Vahvista, missä valmistaja aloittaa ja lopettaa kyseisen työpituuden. Taajuusmuuttaja kuuluu mekaaniseen piirustukseen, mutta siitä ei tulisi hiljaa tulla ylimääräistä käsittelypituutta.
Teknisten tietojen lukema "90 mm, 30:1, 3:1" jättää näin ollen merkittävää tietoa puuttumaan. Se ei tunnista syöttösyvyyttä, annostussyvyyttä, siirtymäpituutta, nousun muutoksia tai sekoitusgeometriaa. Kysy nämä mitat ennen kuin vertaat vaihtotarjousta asennettuun ruuviin. Katso laajempi ostotarkistuslista kohdastaEJS-ekstruuderin ruuvipiippuohjain.
Kuinka laskea puristussuhde ruuvipiirroksesta
Aloita perinteisellä yhden käynnistyksen mallilla, jonka syöttö- ja mittauskanavien nousu- ja lentogeometria on vertailukelpoinen. Paikanna kunkin osan vakiosyvyys. Älä ota syöttölukemaa kartion sisällä tai mittauslukemaa sekoittimesta, kohokuviosta tai vaurioituneesta reunasta.
Laske radiaalikanavan syvyys kullekin sijainnille:
Kanavan syvyys = (lennon ulkohalkaisija − juuren halkaisija) / 2
Jakamalla kahdella on merkitystä, koska molemmat mitat ovat halkaisijoita. Halkaisijaeron käyttäminen kaksinkertaistaa raportoidun syvyyden suoraan, vaikka virhe voi kadota, kun kaksi yhtä väärää syvyyttä jaetaan. Suhde saattaa näyttää oikealta, kun valmistusmitat ovat väärät.
Työstetty 90 mm esimerkki
Seuraavat mitat ovat oletettu laskentaesimerkki, eivät suositeltu ruuvisuunnittelu tai tuotantotesti.
| Ulottuvuus | Syöteosio | Mittausosa |
|---|---|---|
| Lennon ulkohalkaisija | 90 mm | 90 mm |
| Juuren halkaisija | 72 mm | 84 mm |
| Laskettu kanavan syvyys | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Likimääräinen puristussuhde | 9/3 = 3:1 | Sama syvyyssuhteen laskenta |
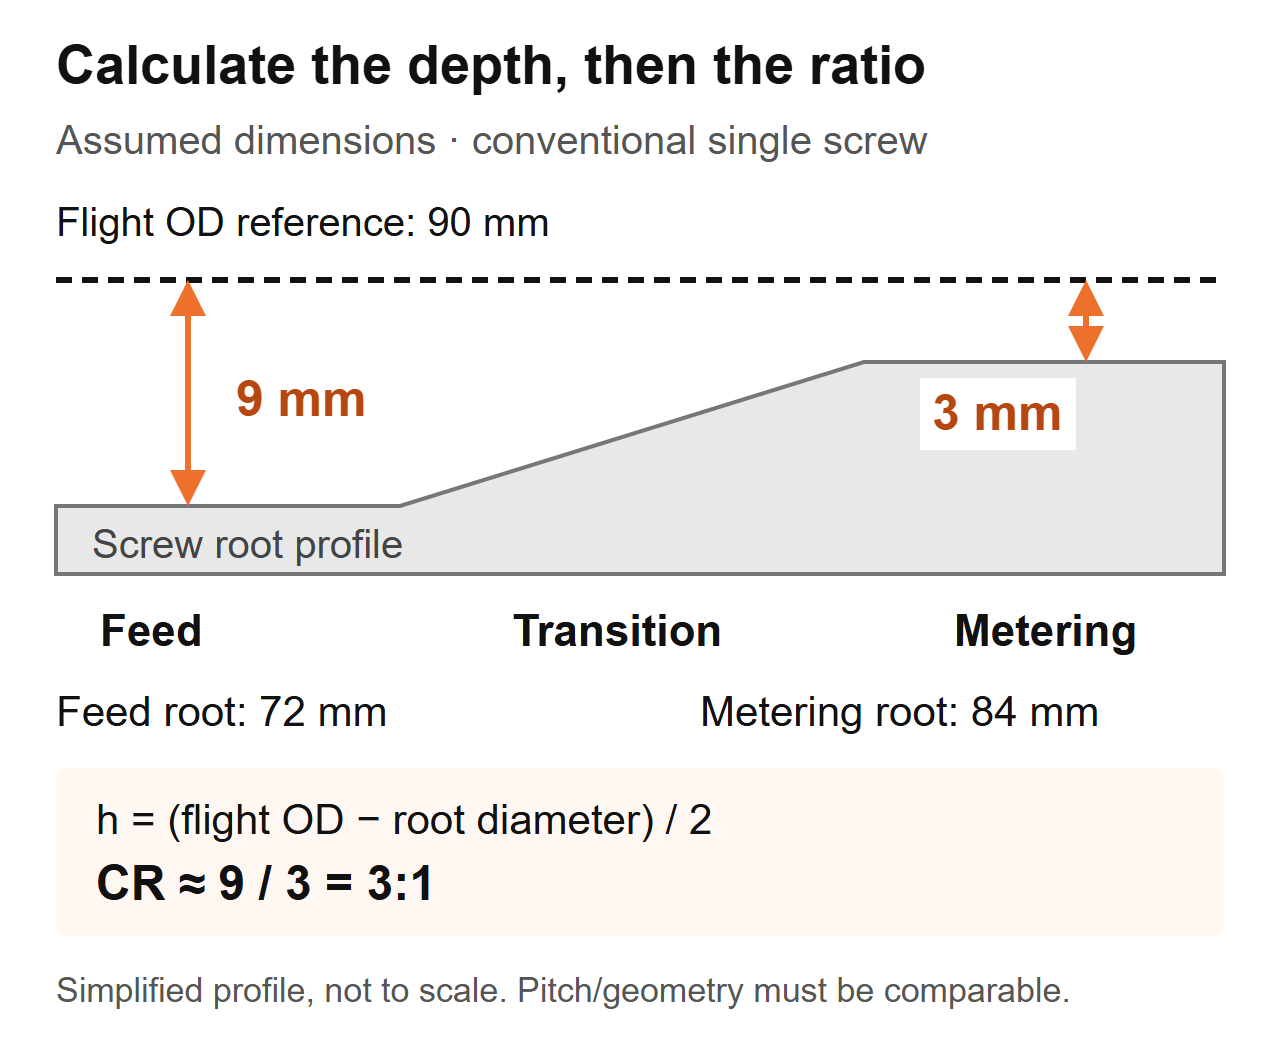 Laskentakaavio: oletetut mitat tavanomaiselle ruuville. Profiili on yksinkertaistettu, eikä se ole valmistuspiirustus.
Jos tarkastat irrotettua ruuvia, kirjaa ylös aksiaalinen sijainti, mitattu lentohalkaisija ja juuren halkaisija yhdessä. Noudata koneen eristys- ja irrotusmenettelyä, puhdista komponentti pintoja muuttamatta ja käytä sopivia kalibroituja instrumentteja. Anna valmistajan tarkastusmenettelyn määrittää mittausmenetelmä ja hyväksymiskriteerit.
Älä korvaa piipun sisähalkaisijaa lennon ulkohalkaisijalla. Tämä laskelma sisältää ruuvin ja piippun välisen välyksen. Kuluneessa osassa älä oleta, että mitattu geometria edustaa edelleen alkuperäistä rakennetta: pienentynyt lentohalkaisija muuttaa syvyyslaskentaa. Hanki alkuperäinen piirustus ja mittaa piipun kuluminen erikseen. TheEJS:n käyttöikäopasselittää, miksi ruuvin ja piipun mitoilla on merkitystä.
Miksi kaksi 3:1-ruuvia voivat toimia eri tavalla?
Suhde ei tunnista kummankaan kanavan kokoa. Samassa oletetussa 90 mm esimerkissä toisen ruuvin syöttöjuuri voisi olla 84 mm ja annostelujuuri 88 mm. Sen syvyydet olisivat 3 mm ja 1 mm, joten sen syvyyssuhde olisi myös 3:1. Se ei olisi kopio 9 mm/3 mm:n ruuvista.
| Vertailukohde | Oletettu ruuvi A | Oletettu ruuvi B | Mitä ostaja voi vahvistaa |
|---|---|---|---|
| Lennon ulkohalkaisija | 90 mm | 90 mm | Sama nimellinen ruuvin halkaisija |
| Syöttökanavan syvyys | 9 mm | 3 mm | Erilainen absoluuttinen syöttögeometria |
| Mittauskanavan syvyys | 3 mm | 1 mm | Erilainen absoluuttinen mittausgeometria |
| Likimääräinen syvyyssuhde | 3:1 | 3:1 | Sama suhde, ei samat ruuvit |
| Siirtymäpituus ja sävelkorkeus | Ei määritelty | Ei määritelty | Suorituskykyvertailu on edelleen epätäydellinen |
Tämä esimerkki tukee vain ulottuvuuspäätelmää. Se ei määritä läpimenoeroa, sulamislämpötilan eroa tai sitä, minkä ruuvin tulisi käyttää hartsia. Nämä kysymykset edellyttävät jäljellä olevaa geometriaa ja käyttöolosuhteita.
Mitä tarkistamme, kun korvaava tuote on samassa määrittelyssä
EJS:n vaihtotyössä kahdella ruuvilla oli sama halkaisija, L/D ja puristussuhde 3:1, mutta toinen juoksi puhtaaksi, kun taas toinen ylikuumensi lämpöherkkää yhdistettä. Niiden siirtymäosuudet alkoivat eri kohdista ja olivat eri pituisia. Siksi vertaamme vyöhykeprofiilia, emme vain tarjouksen numeroita.
Merkitse korvaavaan piirustukseen, missä syöttöosa päättyy ja missä annostus alkaa. Vertaa sitten syvyyttä kyseisellä aikavälillä. Suhde antaa loppupisteet; profiili näyttää kuinka kanava vaihtuu niiden välillä. Kumpikaan ei korvaa toista.
Tästä syystä "lisää pakkausta" on epätäydellinen suunnitteluohje. Syöttösyvyyden lisääminen ja annostelusyvyyden pienentäminen lisäävät molemmat suhdetta, mutta ne muuttavat ruuvin eri osia. Määritä mitkä ulottuvuudet muuttuvat, mikä pysyy ennallaan ja mikä mitattu ongelma muutoksen on tarkoitus ratkaista. Muussa tapauksessa toimittaja ja tuotantotiimi voivat keskustella erilaisista muutoksista.
Miten hartsi, rehumuoto ja täyteaineet vaikuttavat päätökseen
Polymeerinimi ei ole täydellinen rehuspesifikaatio. Kirjaa ylös laatu, lisäaineet, hiukkasmuoto, kosteuden valmistus ja seoksen koostumus. Pelletit, hiottu reunalista ja epäsäännölliset hiutaleet voivat kantaa samaa polymeerinimeä, vaikka ne käyttäytyvät eri tavalla syöttökurkussa.Jim Franklandin puristussuhdekeskustelupitää yhdessä syöttämistä ja sulattamista, mukaan lukien irtotiheys ja kitka, sen sijaan, että käsitettäisiin hartsityyppiä riittävänä valintasääntönä.
Ensimmäinen kysymys, jonka kysymme, kun syöte muuttuu
EJS-kysely koski 90 mm:n ruuvia, 30:1 L/D ja 3:1 puristussuhdetta. Linjassa oli jyrkässä suuttimen paine ja epäjohdonmukainen seinämän paksuus, ja alkuperäinen pyyntö oli kopioida oletettavasti kulunut ruuvi. Kysyimme, mitä suppiloon tuli nyt verrattuna alkuperäiseen tuotantoasetuksiin. Tehdas oli alkanut sekoittaa omaa reunaleikkauksensa rehuun. Tämä muutos kuului korvaavaan eritelmään ennen muuttumattoman piirustuksen hyväksymistä.
Kerää omaa linjaasi varten edustavia rehunäytteitä sen sijaan, että kuvailet kaikkea "kierrätetyksi muoviksi". Mittaa löysä irtotiheys määritellyllä säiliöllä, täyttömenetelmällä ja punnitusmenettelyllä. Kirjaa ylös, kaadettiinko tai tiivistettiinkö materiaalia vapaasti; Älä vertaa kahta eri menetelmillä saatua tulosta. Liitä mukaan valokuvat mittakaavalla ja huomioi sekoitusmenetelmä.
| Syötön kunto | Tiedot kerättäväksi | Suunnittelukysymys ratkaistavaksi |
|---|---|---|
| Neitsyt pelletit | Laatu, pelletin muoto, valmistelu ja nykyiset vakaat asetukset | Onko vakiintunut geometria vielä sopiva tähän tehtävään? |
| Pelletti/jauhatus sekoitus | Sekoitussuhde, hiukkaskoon levitys, irtotiheyssakeus | Pysyykö syöte johdonmukaisena koko ajon ajan? |
| Kalvohiutale tai reunaleima | Muoto, ruokintamenetelmä, siltahavainnot ja irtotiheys | Voiko materiaali päästä syöttöosaan ja täyttää sen luotettavasti? |
| Jauhe tai kuivasekoitus | Formulaatio, virtauskäyttäytyminen ja syöttöjärjestelmän tiedot | Onko ruokintajärjestely sopiva tälle materiaalille? |
| Täytetty seos | Täyteainetyyppi ja -suhde, valmistus- ja kulumishistoria | Mitkä ovat sulamis-, lämpö- ja kulumisvaatimukset yhdessä? |
Älä lue tätä taulukkoa, koska "pienempi irtotiheys tarvitsee aina suuremman suhteen". Geometrian muutos ei voi automaattisesti korjata silloitusta, erottelua tai epäjohdonmukaista syöttölaitetta. Puristussuhteesta ei myöskään saa valita kulutuskestävyyttä. TarkistaEJS ruuvipiippujen materiaaliopaserikseen, kun koostumus muuttuu.
Liian korkea vai liian matala? Diagnosoi prosessi ennen ruuvin vaihtamista
Paineen nousu, sulamattomat hiukkaset ja sulamislämpötilan nousu ovat syitä tutkia. Ne eivät ole puristussuhteen mittauksia. Hyödyllinen diagnostinen sekvenssi on selvittää, alkaako häiriö syötöstä, sulamisesta, alavirran rajoituksesta vai kuluneesta mekaanisesta geometriasta.
Vertaa ensin vakaaseen historialliseen ajoon, jossa käytetään samaa materiaalia ja tuotetta. Pidä suulake, näytön järjestely ja mittauspaikat yhdenmukaisina. Tallenna todellinen teho, ruuvin nopeus, sulamislämpötila, paine, käyttökuorma ja näkyvät viat yhdessä. Tynnyrin lämpötila-asetukset eivät yksin määritä sulamislämpötilaa.
| Havainto | Tarkistukset ennen geometrian muutosta | Todisteet sisällytettäväksi pyyntöön |
|---|---|---|
| Paine ja teho vaihtelevat | Suppilon syöttö, siltaus, syöttölaitteen konsistenssi, sekoitusmuutokset ja rajoitukset | Ajankohtaiset nopeus-, paine- ja tehotietueet |
| Näkyviin tulee sulamattomia hiukkasia | Syöttönopeus, sulamisolosuhteet, hartsin vaihdot, toimintanopeus ja ruuviprofiili | Näytteet tai valokuvat, jotka on linkitetty tallennettuun toimintapisteeseen |
| Sulamislämpötila on liian korkea | Todellinen sulalukema, nopeus, rajoitus, jäähdytys ja sekoittimen kunto | Mittausmenetelmä, sijainti ja vakaan ajon lukemat |
| Teho laskee muuttumattomalla kierrosluvulla | Todellinen syöttö, hartsin kunto, muotti/seulat ja vastaava ruuvin/tynnyrin kuluminen | Teho rpm plus huolto- ja mittaustiedot |
| Mustat täplät tai värjäytymät lisääntyvät | Materiaalihistoria, pysähtyneet alueet, asumisolosuhteet ja siivous | Vikakuvio ja sen ilmestyminen ajon aikana |
Miksi korkeampi suhde ei ole automaattinen parannus
Lin Jin ja Mark A. Spalding raportoivat kontrolloidusta LLDPE-tutkimuksesta, jossa käytettiin 2,5 tuuman ekstruuderia ja viittä puristussuhdetta 2,0:sta 3,6:een. Annostussyvyys pysyi 0,125 tuumana, kun taas syöttösyvyys muuttui. Nopeuksilla 110 - 150 rpm korkeamman suhteen ruuvit tuottivat noin 5 - 10 °C korkeampia sulatuslämpötiloja kuin pienemmän suhteen mallit. Nämä ovat tuloksia kyseisestä laitteistosta, hartsista ja kokeesta, eivät lämpötilaennustetta EJS-korvauksesta. Katso tekijöidenpuristussuhteen suorituskykytutkimus.
ErillinenMark A. Spaldingin vianetsintäesimerkkikuvaa 6 tuuman kaksivaiheista ABS-puristusruuvia, jonka ensimmäisen vaiheen suhde on 3,1. Sulamaton materiaali tukkii spiraalipadon; ehdotettu korvaaminen laski tämän suhteen 2,5:een. Tämä oli erityinen suunnittelureaktio sulamisongelmaan, ei yleinen ABS-suositus.
Käytä näitä esimerkkejä rakentaaksesi teknisen kysymyksen: voiko ruuvi sulattaa vastaanottamansa kiinteät aineet vaaditussa toimintapisteessä? Älä muuta kumpaakaan esimerkkiä yleiseksi hartsin suhdekaavioksi tai oletettuun EJS-suorituskykytulokseen.
Kun yksi pakkaussuhdeluku ei riitä
Yksinkertainen syöttösyvyyden/mittaussyvyyden vertailu kuuluu määriteltyyn ruuvigeometriaan. Ennen kuin käytät sitä, tunnista ruuvin tyyppi ja syöttöjärjestely. Yhdelle mallille ilmoitettu suhde ei välttämättä tarkoita samaa asiaa toisessa.
Sulkuruuvi jakaa materiaalin kiinteään ja sulavaan kanaviin. Sen kuvaus vaatii kanavajärjestelyn ja estegeometrian, ei vain kahta tavanomaista juurimittausta. Ilmastoidussa kaksivaiheisessa ruuvissa on useampi kuin yksi käsittelyvaihe; kysy, mitä vaihetta lainattu pakkaussuhde kuvaa. Tuuletusalue ja alavirran pumppausosa on arvioitava osana tätä täydellistä suunnittelua.Griffin ruuvisuunnittelukeskustelukattaa sulkukanavat, kaksivaiheiset ruuvit ja uritettujen tynnyrien erillisen syöttökäyttäytymisen.
Samoin erota tulvaruokinta kontrolloidusta tai nälkäruokinnasta. Kirjoita syöttötapa spesifikaatioihin. Muussa tapauksessa toimittaja voi arvioida täyden syöttökanavan, kun asennettu prosessi tuottaa hallitun massavirran. Tämä on rajaehto selvennettäväksi, ei syy soveltaa erilaista yleissuhdetta.
Kaksoisruuviekstruuderit tarvitsevat myös oman geometrian ja prosessikuvauksen. Älä käytä tavanomaista yhden ruuvin syvyysoikopolkua sekoittuvaan pariin ja oleta, että se tallentaa koko puristuskäyttäytymisen. Anna ruuvijärjestely, pyörimistila, elementti tai lentoprofiili ja valmistajan piirustus.
Käytä näitä kysymyksiä, kun tekniset tiedot ovat epäselviä:
- Onko tämä perinteinen, este-, kaksivaiheinen vai kaksoisruuvimalli?
- Onko ilmoitettu suhde laskettu syvyyksistä tai kanavien tilavuudesta?
- Mitkä syöttö- ja mittauspaikat määrittävät laskennan?
- Muuttuuko sävelkorkeus tai kanavajärjestely näiden paikkojen välillä?
- Vastaako asennettu syöttöjärjestelmä suunnitteluoletusta?
Eritelmän pitäisi vastata näihin kysymyksiin ilman, että koneistajan on arvattava. Jos se ei onnistu, hanki koko profiili ennen kopion valtuuttamista. "3:1" on hyödyllinen, kun sen määritelmä ja sovellus tunnetaan.
Pitäisikö sinun kopioida olemassa oleva ruuvi vai suunnitella se uudelleen?
Muuttumaton vaihto on kohtuullinen lähtökohta, kun asennettu geometria tuotti tyydyttävän laadun ja tehon, käyttö on ennallaan ja mitattu kuluminen selittää huonontumisen. Siitä tulee heikompi valinta, kun alkuperäinen ongelma oli olemassa ennen kulumista, koostumus muuttui tai prosessi kulkee nyt entisen toiminta-alueensa ulkopuolella.
Erottele tarjouksessa kaksi päätöstä: alkuperäisten mittojen palauttaminen ja käsittelysuunnitelman muuttaminen. Kulunut ruuvi voi olla tarpeen vaihtaa ilman erilaista puristussuhdetta. Päinvastoin, mitoiltaan vakaa ruuvi ei välttämättä enää sovi laitokseen syötettävään rehuun.

Määrittele muutos ennen ehdotusten vertailua
Anna toimittajalle kirjallinen ongelmanselvitys: esimerkiksi paineen epävakaus syöttömuodon muutoksen jälkeen, sen sijaan, että "tarvitsimme paremman ruuvin". Sisällytä perusviivapiirustus ja käyttötiedot. Pyydä ehdotettua suunnittelua tunnistamaan muuttuneet syvyydet, vyöhykkeiden pituudet, nousut ja mahdolliset sekoitusominaisuudet.
Pidä mekaanisen sopivuuden tarkistus erillään. Vahvista työpituus, käyttöpään liitäntä, asennusliitännät ja purkausjärjestely asennettua kokoonpanoa vasten. Suurempi työpituus saattaa edellyttää konetason muutosta; se ei ole tavallinen drop-in korvaava oletus. Korkeamman L/D-merkinnän tarjouksessa pitäisi käynnistää mittatarkistus, ei odotus kapasiteetin lisääntymisestä.
Sovi sitten vertailuehdot ja hyväksymiskriteerit. Määrittele materiaali, tuote, toimintapisteet, laatutarkastukset ja tuotantomittaukset ennen koetta. Jos useat suunnitteluominaisuudet muuttuvat yhdessä, kokeilu arvioi täydellisen korvaamisen; se ei voi vahvistaa, että pakkaussuhde yksin johti tuloksen.
TheEJS-ekstruuderin ruuvipiippujen tuotesivuon korvaavan kyselyn olennainen lähtökohta. Toimita varsinainen sovellus ja piirustus niin, että keskustelu koskee asennettua konetta yleisen polymeerivalikoiman sijaan.
Mitä lähettää EJS ja miten vaihto vahvistetaan
Hyödyllisen kyselyn avulla tehdas yhdistää käsittelyvaatimuksen valmistettavaan piirustukseen. Lähetä alkuperäinen erittely, vaikka se olisi mielestäsi väärä, ja selvitä sitten, mikä muuttui. Pidä versionumerot näkyvissä, jotta vanhasta piirustuksesta ei tule hiljaa tuotantoohjetta.
Sisällytä seuraavat tiedot:
- Koneen valmistaja, malli, ruuvityyppi ja asennettujen komponenttien viitteet.
- Lentohalkaisija, työpituus, vetopään mitat ja piipun/liitäntäpiirustukset.
- Syöttö- ja annostussyvyydet, vyöhykkeiden rajat, nousuprofiili ja sekoitusominaisuudet.
- Hartsilaatu, lisäaineet, täyteaineen täyttö, syöttömuoto ja valmistusmenetelmä.
- Syöttölaitteen järjestely, normaali kierrosluku, teho, sulamislämpötila ja painelukemat.
- Vikanäytteet, huoltohistoria ja saatavilla olevat vastaavat ruuvin/tynnyrin mitat.
- Vaadittu tuotteen laatu ja käyttöehdot hyväksymistä varten.
Vertaa vakaata tuotantoa, ei vain onnistunutta käynnistystä
Noudata asennuksen jälkeen koneen toimittajan turvallista käyttöönottoa koskevia ohjeita. Vahvista hyväksytty materiaali ja asetukset, anna prosessin vakiintua ja kerää lukemat tietyllä aikavälillä. Tallenna tulos sovitulla punnitusmenetelmällä sen sijaan, että arvioisit sen ruuvin nopeuden perusteella.
Vertailun vuoksi laske ominaisteho mitattuna massatehona jaettuna rpm:llä. Pidä tehoyksiköt näkyvissä, esim. kg/h/rpm. Vertaa tätä arvoa vain laadun, todellisen sulamislämpötilan, paineen ja käyttökuorman kanssa. Suurempi luku ei tarkoita parannusta, jos tuote poikkeaa spesifikaatiosta tai prosessi muuttuu epävakaaksi.
| Kokeen ennätys | Tallenna johdonmukaisesti | Miksi se on hyödyllistä |
|---|---|---|
| Syötä | Arvosana, erä, sekoitus ja valmistus | Tunnistaa muutokset, jotka eivät liity geometriaan |
| Toimintapiste | Nopeus, lämpötilan asetus ja syöttötila | Tekee vertailusta toistettavan |
| Tuotanto | Ajastettu massatuotanto ja hyväksyttävä tuote | Erottaa kokonaistuotannon hyötytuotannosta |
| Prosessin kunto | Todellinen sulamislämpötila, paine ja käyttökuorma | Paljastaa kompromisseja, joita pelkkä tulos piilottaa |
| Laatu | Sovitut mitat, ulkonäkö ja vikatarkastukset | Määrittää, täyttääkö korvaava velvollisuus |
Toista vertailu, kun vaihdat toimintapisteitä ja säilytä samat mittauspaikat. Jos ongelma jatkuu, lähetä tietueet takaisin piirustusversion ja näytetunnisteiden kanssa. Ota yhteyttäEJS teollisuustämän paketin kanssa sen sijaan, että pyytäisivät pakkaussuhteen muutosta ilman määriteltyä syytä.
Keskustele vaihtoruuvistasi
Kuvaile asennettu ruuvi, todellinen syöttö- ja käsittelyongelma. Painike avaa sähköpostiluonnoksen EJS:lle; voit liittää piirustuksia ja valokuvia ennen lähettämistä.
Usein kysytyt kysymykset
Mikä on ekstruusioruuvin puristussuhde?
Se on syöttöosan kanavan tilavuuden suhde mittausosan kanavan tilavuuteen vastaavien lentojen aikana. Perinteiselle ruuville, jolla on vertailukelpoinen nousu ja kanavageometria, syöttösyvyys jaettuna annostelusyvyydellä tarjoaa hyödyllisen likiarvon. Se on geometrinen suhde, ei painesuhde tai tehon takuu.
Kuinka lasken puristussuhteen juuren halkaisijan perusteella?
Laske jokainen radiaalikanavan syvyys lennon ulkohalkaisijalla miinus juuren halkaisija jaettuna kahdella. Jaa sitten syöttösyvyys annostelusyvyydellä. Käytä tunnistettuja syöttö- ja annostelupaikkoja, yhdenmukaisia yksiköitä ja asianmukaisia lentohalkaisijoita. Älä käytä tynnyrin reiän halkaisijaa tai oleta, että kulunut ruuvi vastaa edelleen alkuperäistä piirustusta.
Sopiiko 3:1 ruuvi jokaiselle hartsille?
Ei. Sama suhde voi kuvata erilaisia absoluuttisia kanavien syvyyksiä ja siirtymäprofiileja. Sopivuus riippuu myös tietystä lajista, rehumuodosta, lisäaineista, ruokintajärjestelystä ja käyttöolosuhteista. Aloita täydellisestä geometriasta ja määritellyistä tuotantovaatimuksista sen sijaan, että käsittelet suhdetta yleisenä hartsisuosituksena.
Lisääkö pakkaussuhdetta tehoa?
Ei välttämättä. Syöttösyvyyden ja annostussyvyyden muuttaminen vaikuttavat ruuvin eri osiin, vaikka kumpikin lisäisi suhdetta. Syöttö-, sulamis- ja alavirran olosuhteet on otettava huomioon yhdessä. Vertaa vakaata mitattua tehoa tuotteen laatuun, todelliseen sulamislämpötilaan, paineeseen ja käyttökuormaan ennen kuin arvioit vaihtoa.
Voivatko kuluneet ruuvit aiheuttaa ongelmia muuttamatta piirustuksen suhdetta?
Kyllä. Piirustus kuvaa aiottua geometriaa, ei nykyistä tilaa. Mittaa ruuvi ja piippu vastaavista kohdista ja vertaa hyväksyttyihin alkuperäisiin mittoihin. Puristussuhdetarra ei kuvaa työvälystä, eikä etiketin kopioiminen ratkaise mittaamatonta kulumisongelmaa.
Voinko käyttää samaa laskelmaa kaksoisruuvi- tai estemalleissa?
Älä oleta, että perinteinen yksikanavainen syvyyspikavalinta pätee. Tunnista ensin kanavajärjestely, ruuvityyppi ja laskentapaikat. Suojakanavat, porrastetut ruuvit ja toisiinsa liittyvät kaksoisruuvit vaativat täydellisemmän geometrian kuvauksen. Kysy suunnittelijalta, mitkä tilavuudet tai syvyydet määrittävät tarjotun suhteen, ennen kuin käytät sitä korvaavassa määrittelyssä.