"Käytetty profiilien suulakepuristamiseen" ei ole korvaava spesifikaatio. Sovellus kertoo toimittajalle, mitä prosessin tulee tehdä, kun taas koneen muistiinpanot ja piirustukset kertovat toimittajalle, mitä osien tulee olla.
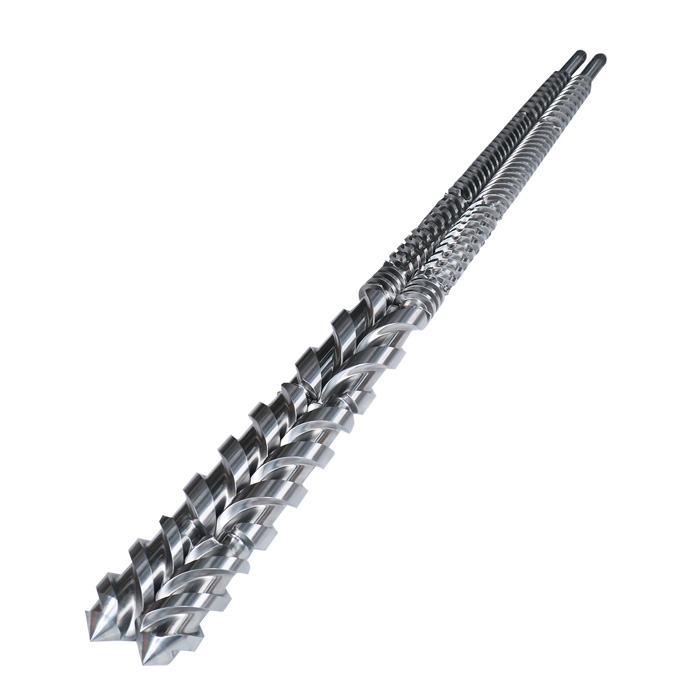
EJS järjestää tällä hetkellä kaksoisruuvituotteensa sekä geometrian että sovellusten mukaan. Sivustolla on erilliset sivutmuovin sekoitus, pelletointi, masterbatch-segmenttijärjestelmät, muoviset profiilit, paneelit ja levyt, javaahtoekstruusio.
Tuo tuoterakenne sisältää käytännön opetuksen. Valmiin tuotteen nimi auttaa määrittämään prosessitehtävän, mutta se ei paljasta ruuvin akseleita, pyörimissuhdetta, keskietäisyyttä, käyttöliitäntää, elementtijärjestystä tai piippuportteja. Nämä tiedot tulevat edelleen asennetusta koneesta.
Aloita sovelluskartalla ja tarkista sitten kone
| Sovellusperhe | Käsittele työ | Laitteistokuvio kohdataan usein | Korvaava todiste, jolla on merkitystä |
|---|---|---|---|
| Yhdistäminen | Syötä, sulata, jaa tai levitä ainesosia, tuuleta ja rakenna sitten poistopainetta | Rinnakkais, usein samaan aikaan pyörivä; irrotettavat elementit ja piipun osat ovat yleisiä | Elementtien järjestys, akselin liitäntä, piipun leikkauskartta, syöttö- ja tuuletuspaikat |
| Valmistusseos | Yhdistä kantajahartsi pigmentin, täyteaineen tai funktionaalisten lisäaineiden kanssa ennen pelletointia | Segmentoitu rinnakkainen prosessiosa on yleinen | Valmistustyyppi, kuormitus, lisäyspisteet, elementtikartta ja kuluminen aksiaalisen sijainnin mukaan |
| Pelletointi | Valmista homogeeninen sulate säie-, vesirenkaaseen tai vedenalaiseen leikkauslaitteeseen | Usein yhdessä pyörivä seostusprosessiosa, jota seuraa pelletointijärjestelmä | Formulaatio, prosessiosien asettelu, purkausrajapinta ja havaitut kulumisalueet |
| PVC-putki ja profiili | Pehmennä kuiva seos ja syötä muotti muotoiltua jatkuvaa tuotetta varten | Vastakkain pyörivät kartiomaiset tai yhdensuuntaiset kaksoisruuvijärjestelmät ovat yleisiä | Tarkka konekokoonpano, sovitettu ruuvipari, piipun reikä, vetopäät ja muotinpuoleinen liitäntä |
| Paneeli ja lauta | Valmistele materiaali leveää muotoilua varten, mukaan lukien WPC- ja vaahtolevysovellukset, jos ne on asennettu | Konekohtainen kartiomainen tai rinnakkainen järjestelmä | Resepti, ruuvigeometria, piippuliitännät, työpituus ja jatkosovitin |
| Vaahtoekstruusio | Käsittele vaahtoava koostumus levyksi, levyksi, putkeksi tai profiiliksi | Sekä yksi- että kaksiruuvikoneita on olemassa; tuotteen nimi ei tunnista prosessiosaa | Koneen tyyppi, polymeeri ja koostumus, injektio- tai tuuletusaukot, lämpötilat ja täydelliset piirustukset |
Rinnakkaislaitteiston perusselvitystä varten EJS:llä on jo live-opaskuinka rinnakkainen kaksoisruuviputki toimii. Alla olevat kohdat käsittelevät seuraavaa ostokysymystä: mitkä sovellustiedot muuttavat osan teknisiä tietoja?
Sekoittaminen ja pelletointi riippuvat prosessi-osion järjestyksestä
EJS:n sekoitussivulla on prosessitoimintoina syöttö, sulatus, sekoitus, ilmaus ja paikallinen painekehitys. Thermo Fisher Scientificin yhdistämishuomautus esittää vertailukelpoisen sekvenssin: syöttö, plastisointi, kuljetus, sekoitus, tuuletus ja ekstruusio. Sen esimerkki osoittaa myös, että segmentoiduissa ruuveissa voidaan yhdistää kuljetus-, sekoitus-, ekstruusio- ja erityiset jakelu-sekoituselementit.
Tämä tarkoittaa, että ruuvia ei ole kuvattu riittävästi halkaisijalla ja pituudella. Kaksi akselia, joilla on samat ulkomitat, voivat kuljettaa erilaisia elementtisarjoja ja suorittaa erilaisia prosessitöitä. Numeroi jokainen elementti kiinteästä vetopuolen peruspisteestä ennen poistamista. Tallenna vasen ja oikea akseli, elementin suunta, leveys ja aksiaalinen sijainti. Valokuvaa jokainen siirtymä ennen kuin liu'utat elementit pois akselilta.
Mitä muotoilu muuttaa
EJS:n pelletointisivulla mainitaan käsittelemiensä sovellusten joukossa täytetyt muovit, lujitekuidut, lämpöherkät lisäaineet ja leikkausherkät lisäaineet. Kuvausten tulee herättää kysymyksiä, ei automaattisia materiaalivalintoja. Lähetä polymeeri, jokainen merkittävä täyteaine tai lisäaine, sen kuormitus, normaali lämpötila-alue, ruuvin nopeus ja toistuvan kulumisen tai kertymän sijainti.
Suuri täyteaineen kuormitus voi muuttaa kulumiskykyä. Lämmölle herkkä resepti voi rajoittaa sitä, kuinka paljon mekaanista ja lämpöaltistusta prosessin tulee saada. Korvaava toimittaja tarvitsee todellisen formulointikontekstin elementin geometrian ja työpinnan vaihtoehtojen tarkastelua varten. "Yleiset muovipelletit" on liian leveä.
Mitä pelletaattorin nimi ei kerro
Leikkuri voi olla lanka-, vesirengas- tai vedenalainen, mutta tämä alavirran valinta ei sinänsä määritä ruuveja. Ruuvin ja piipun vaihtoa varten dokumentoi prosessiosan layout ja liitäntä sen poistopäässä. Huomioi myös, yhdistääkö linja raaka-aineet vai sulattaako se vain vakiintuneen koostumuksen ennen leikkaamista.
Valmistusseos vaatii paikkakohtaisen tietueen
EJS ilmoittaa valmistavansasegmentin kaksoisruuvitynnyrit masterbatch-ekstruudereille. Senruuvielementtisivulistaa kuljetuselementtejä, sekoituselementtejä, vaivauskappaleita, siirtymäelementtejä ja useita erikoisprofiileja. Sama sivu yhdistää nämä osat värin, lisäaineen ja täyteaineen perusseoksen kanssa.
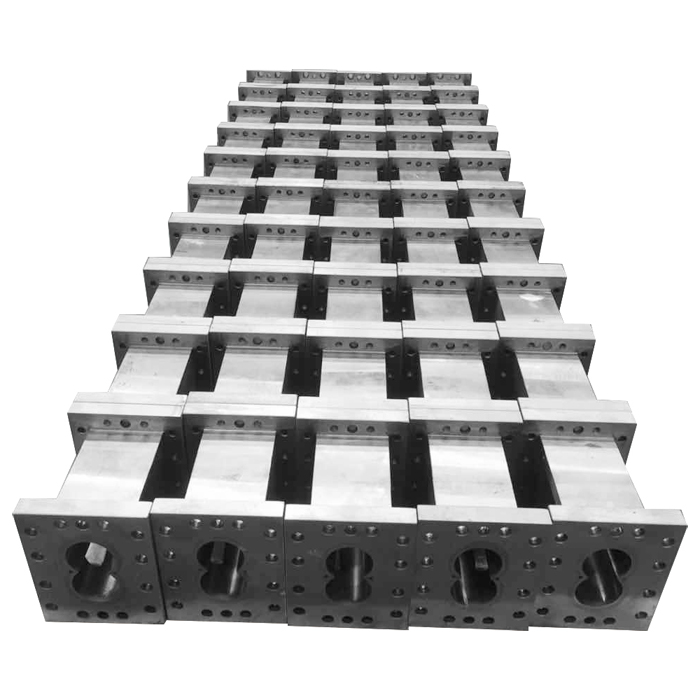
Älä lähetä irtonaista elementtilaatikkoa ilman kokoonpanokirjaa. Masterbatch-linja voi lisätä kantajahartsia, pigmenttiä, täyteainetta tai nestettä eri kohdissa. Elementin tai piipun osan siirtäminen voi muuttaa syöttöaukon tai tuuletusaukon vieressä olevaa ominaisuutta. Tarjouspaketin tulee sisältää:
- Akselikohtainen elementtikartta mitattuna yhdestä ilmoitetusta vertailupinnasta.
- Tynnyrileikkauskartta, jossa näkyy syöttöaukot, sivusyöttöaukot, nesteportit, tuuletusaukot ja suljetut osat.
- Perusseoksen tyyppi ja kantajahartsi, pigmentti, täyteaine tai lisäainetiedot, jotka ovat tärkeitä kulumisen ja korroosion tarkastelun kannalta.
- Valokuvat ja mittaukset, jotka paikantavat kulumisen elementtinumeron ja piippuosan numeron perusteella.
- Akselin ura tai käyttöprofiili ja porauksen puoleinen liitäntä jokaiselle tilattavalle komponentille.
EJS on erillinensegmenttitynnyrisivupyytää ostajia tunnistamaan osan etu-, keski- tai takaosiksi, koska liitännät ovat erilaisia. Numeroitu sijaintikartta on tarkempi, ja sen pitäisi olla tarran mukana.
PVC-putki, profiili ja paneeli käyttävät eri vaihtologiikkaa
Nykyinen EJS-sivustoarkkitehtuuri sijoittaa profiili- ja paneelipariruuvituotteet kartiomaiseen kaksoisruuviluokkaan. EJS luettelee paneelien, levyjen ja WPC-paneelien suulakepuristamisen paneelin tuotesivulla. Sen profiilisivu kattaa profiili- ja PVC-putkilaitteet, vaikka sivun otsikko on leipätekstiä kapeampi.
Tätä sivuston näyttöä ei pidä muuttaa väitteeksi, että kaikki profiili-, putki- tai paneeliekstruuderit ovat kartiomaisia. KraussMaffein nykyinen vastakkain pyörivä tuotevalikoima sisältää sekä kartiomaisia että rinnakkaissarjoja PVC-työstöön ja listaa putkia, profiileja, levyjä, kalvoja, kompakteja tuotteita ja vaahtotuotteita. Turvallinen johtopäätös on kapeampi: muotoillut PVC-tuotteet eivät riitä määrittämään kartiomaista ja yhdensuuntaista geometriaa.

Pitkät yhteensopivat ruuvit ja kiinteä kaksireikäinen piippu muuttavat myös työn mittausta. Toimittaja tarvitsee sekä ruuviprofiilit, kartiomaisen tai yhdensuuntaisen keskilinjajärjestelyn, kokonais- ja työpituudet, tynnyrin reiän geometrian, syöttöaukon, tuuletusaukon, lämmitys- ja jäähdytysominaisuudet, käyttöpään liitännät ja muotin puolen laipan.
Muotoilulla on silti väliä. Ilmoita, käyttääkö linja pehmittämätöntä PVC:tä, modifioitua PVC:tä, WPC:tä, vaahtoa tai muuta ilmoitettua yhdistettä. Sisällytä täyteaine- ja lisäainetiedot, jotka vaikuttavat kulumiseen tai korroosion tarkasteluun. Älä korvaa tätä valmiin tuotteen etiketillä, kuten "ikkunaprofiili" tai "tyhjennysputki".
"Foam Extruder" on sovellus, ei koneen erittely
EJS:n vaahtotuotesivulla on lueteltu PE-vaahtolevy, EPE, XPE, vaahtolevy, PS-vaahtolevy, PP-vaahto, vaahtoprofiili sekä PE- tai PP-vaahtoputki- ja profiilisovellukset. Samalla sivulla pyydetään nimenomaisesti ostajia selventämään, käyttävätkö he yksiruuvia vai kaksiruuvia vaahtoekstruuderia.
Selvityksen pitäisi tulla ensin. Jos kone on kaksoisruuvi, tarkista, onko se yhdensuuntainen vai kartiomainen ja pyöriikö se yhdessä vai vastakkain. Merkitse muistiin jokainen ruiskutus-, tuuletus-, jäähdytys- ja lämpötilansäätöliitäntä piippuun. Lähetä tiedot polymeeristä ja vaahtoavasta koostumuksesta, jotka toimittajalla on lupa tarkastella, sekä normaalit käyttölämpötilat sekä kulumisen, korroosion tai kerrostumien sijainti.
Toimittaja ei voi johtaa näitä ominaisuuksia pelkästään "vaahtolevystä". Eri koneilla voidaan valmistaa samanlaisia tuoteluokkia käyttämällä erilaisia ruuvigeometrioita ja piippuliitoksia. Valokuvat auttavat tunnistamaan kokoonpanon, mutta tuotantoa varten tarvitaan silti kontrolloitu piirustus tai mittausraportti.
Rakenna hakemusasiakirja neljässä kerroksessa
Hyödyllinen korvauspyyntö erottaa tosiasiat, jotka usein sekoitetaan keskenään. Rakenna tiedosto tässä järjestyksessä:
- Koneen identiteetti.Kirjaa muistiin koneen valmistaja, täydellinen malli, sarjanumero, vaihteistolevy, ruuviakselit, pyörimissuhde ja käyttöohje.
- Laitteiston määritelmä.Anna hyväksytty piirustus tai valvotut mitat ruuveista, akseliliitännöistä, tynnyrin porauksista, osista, porteista, laipoista, lämmittimistä ja jäähdytysominaisuuksista.
- Prosessin määritelmä.Ilmoita, yhdistetäänkö, valmistaako linja, valmistaako se masterbatsin, pelletoidaanko, muotoileeko PVC:tä, tuottaako kartonkia vai käyttääkö se vaahtoa. Sisällytä elementti- tai piippusarja, kun järjestelmä on modulaarinen.
- Palvelun todisteet.Anna todellinen hartsi, asiaankuuluvat täyteaine- ja lisäainetiedot, käyttöikkuna, tuotantomuutokset, kulumiskartta, huoltomittaukset ja vikakuvat.
Tämä muoto estää yleisen virheen: sovelluksen kuvauksen käyttämisen puuttuvan konemitan täyttämiseen. Se myös estää käänteisen virheen kopioimalla vanhaa geometriaa kertomatta toimittajalle, että uusi täyteaine tai koostumus muutti kulumiskykyä.
| Jos tarjoat vain tämän | Toimittaja ei voi vielä vahvistaa | Lisää tämä todiste |
|---|---|---|
| "Masterbatch-ekstruuderi" | Elementtien järjestys, portit, akseliliitäntä ja aksiaalinen kulumispaikka | Kokoonpanokartat, piirustukset, merkityt osat ja muotoilun yksityiskohdat |
| Koneen malli | Sarjakohtaiset versiot tai aiemmat muutokset | Nimikilvet, nykyiset kokoonpanokuvat ja mitatut liitännät |
| Vanha ruuvipari | Alkuperäinen käyttämätön harja, kylki, kiila ja poraussuhde | Perustiedot, kulumaton näyte tai sovittu kulumisen korjaus |
| Nimellinen halkaisija | Keskietäisyys, kierto, ruuvikädensija, työpituus ja käyttösovitus | Täydellinen geometria ja kytkentäpiirustus |
| "Korkea lasikuitu" tai "korkea CaCO3" | Todellinen kuormitus, kantajahartsi, lisäaineet ja vauriokohta | Erityinen muotoilukonteksti ja paikkaperusteiset tarkastustiedot |
| Valmiin tuotteen valokuva | Onko kone yksi-, yhdensuuntainen kaksoisruuvi tai kartiomainen kaksoisruuvi | Koneen ja vaihteiston tunniste sekä prosessiosien kuvat |
Lähetä sovelluspohjainen kaksoisruuvipiippu RFQ
EJS voi käyttää pakettia puuttuvien tietojen tunnistamiseen ennen kuin korvaava piirustus hyväksytään. Säilytä geometria-, prosessi- ja kulumistiedot yhdessä yhden koneviitteen alla.
- Kone, vaihteisto ja sarjalevyt
- Rinnakkais tai kartiomainen ruuvigeometria
- Viittaus rinnakkais- tai vastakiertoon
- Alkuperäinen piirustus tai merkitty näyte
- Elementti- ja piippuleikkauskartat
- Syöttö-, tuuletus-, aukko- ja laippaasennot
- Hartsi, täyteaine ja lisäaineet
- Normaalit käyttöolosuhteet
- Kulutusmitat asennon mukaan
- Vaaditut tarkastusasiakirjat
Usein kysytyt kysymykset
Voiko valmiista tuotteesta tunnistaa tarvitsemani kaksoisruuvipiippu?
Ei. Tuote kaventaa käyttötarkoitusta, mutta samanlaisia tuotteita voidaan valmistaa eri konekokoonpanoissa. Tarkista koneen, ruuvin geometria, kierto, vetoliitännät ja piipun liitännät.
Onko seostus ja pelletointi sama sovellus?
Ne voidaan yhdistää, mutta ne kuvaavat työn eri osia. Sekoittaminen valmistaa ja sekoittaa formulaation. Pelletointi kuvaa kuinka prosessoitu sulate leikataan pelleteiksi alavirtaan.
Miksi masterbatch RFQ tarvitsee elementtisarjan?
Sekvenssi identifioi, missä kuljetus-, sekoitus-, vaivaus- ja siirtymätoiminnot sijaitsevat suhteessa syöttöpisteisiin, tuuletusaukoihin ja tynnyrin osiin. Halkaisija ja pituus eivät säilytä tätä prosessin asettelua.
Ovatko kaikki PVC-profiili- ja putkiekstruuderit kartiomaisia kaksoisruuvikoneita?
Ei. Vastakkain pyöriviä PVC-ekstruudereita on saatavana sekä kartiomaisina että rinnakkaisina. Vaihdettaessa on noudatettava asennettua vaihteistoa ja piipun geometriaa.
Edellyttääkö vaahtotuote kaksoisruuviekstruuderin?
Ei välttämättä. EJS:n vaahtotuotesivulla käsitellään sekä yksiruuvi- että kaksoisruuvivaahtoekstruudereita. Tunnista asennettu kone ennen varaosien määrittämistä.
Mitkä sovellustiedot ovat hyödyllisimpiä materiaalien arvioinnissa?
Ilmoita hartsi, täyteaine tai lujite ja sen kuormitus, asiaankuuluvat lisäaineet, normaalit käyttölämpötilat, ruuvin nopeus sekä mitattu kulumisen tai korroosion sijainti ja muoto.
Tarkistetut lähteet
- EJS-muovista sekoitettu kaksoisruuvipiippujaEJS-pelletointikoneen kaksoisruuvipiippu, tarkastettu 31. elokuuta 2026.
- EJS-segmentin kaksoisruuvipiippu, EJS-ruuvielementitjaEJS-segmenttitynnyrit, tarkastettu 31. elokuuta 2026.
- EJS muoviprofiilinen ekstruuderin kaksoisruuvipiippujaEJS muovipaneeli ekstruuderin kaksoisruuvipiippu, tarkastettu 31. elokuuta 2026.
- EJS-vaahtoekstruuderin kaksoisruuvipiippu, tarkastettu 31. elokuuta 2026.
- Thermo Fisher Scientific, relevantit prosessiparametrit kaksoisruuvisekoittamiseen, käytetty 31. elokuuta 2026.
- KraussMaffei vastakkain pyörivän kaksoisruuviekstruuderin dokumentaatio, tarkastettu 31. elokuuta 2026.