Kartiomaisilla ja rinnakkaisilla kaksoisruuvijärjestelmillä voidaan käsitellä joitain samoja tuotteita, mutta tämä päällekkäisyys ei tee niiden ruuveista, tynnyreistä tai käyttöliitännöistä vaihdettavia. Korvaava tilaus aloitetaan asennetusta koneen geometriasta ja piirustuksesta. Hakemus tulee myöhemmin.
Kartiomainen kaksoisruuvi muuttaa halkaisijaa työskentelypituudellaan, ja sen sopiva piippu seuraa tätä kapenevaa kaksoisreikäistä geometriaa. Yhdensuuntainen kaksoisruuvi pitää saman nimellishalkaisijan työskentelyosuudessaan kahdella yhdensuuntaisella porauksella kiinteällä etäisyydellä. Yhden arkkitehtuurin korvaaminen toisella ei ole normaali ruuvi ja piippu -tilaus. Vaihteiston lähdöt, akselin asennot, porausgeometria, käyttöpään liitäntä, piipun laippa ja alavirran peruspiste kuuluvat kaikki alkuperäiseen koneen layoutiin. Yhdistä ensin asennettu arkkitehtuuri ja tarkista sitten jokainen rajapinta piirustuksesta tai mitatusta osasta.
Geometriaero ulottuu ruuvin lentojen ulkopuolelle
Helpoin visuaalinen ero on halkaisijaprofiili. EJS kartiomainen tuotekuva näyttää yhteensopivan parin, jossa on suuremmat käyttöpäät ja pienemmät poistopäät. Yhdensuuntainen pari pysyy sylinterimäisenä koko työpituutensa ajan. Tämä ero jatkuu piipun poraukseen ja kahden käyttöliitoksen sijaintiin.


| Vertailukohta | Kartiomainen kaksoisjärjestelmä | Rinnakkais kaksoisjärjestelmä | Mitä korvaava toimittaja tarvitsee |
|---|---|---|---|
| Ruuvin halkaisija | Muutokset isompien ja pienempien päiden välillä. | Pysyy nimellisesti vakiona työosan läpi. | Halkaisija määritellyissä aksiaalisissa asemissa, ei yksi erillinen lukema. |
| Tynnyrin reikä | Parillinen reikä seuraa kartiomaista ruuvivaippaa. | Parillinen reikä seuraa kahta yhdensuuntaista sylinterimäistä verhoa. | Porausprofiili, keskietäisyystiedot ja mittaustiedot. |
| Vetopään asettelu | On sovittava koneen kartiomaiseen vaihteistoon ja kytkimiin. | On sovittava rinnakkaiskoneen vaihteistoon ja kytkimiin. | Kiila tai kiilageometria, akselin projektio, olkapää ja kiinnitysominaisuudet. |
| Kokomerkintä | EJS julkaisee parillisia numeroita, kuten 65/132 ja 80/156. | EJS julkaisee halkaisija-tyylisiä, kirjain-numero- ja kauttaviivatyylisiä koodeja. | Täydellinen valmistaja, malli, sarjanumero ja koodi täsmälleen merkityn mukaisesti. |
NykyinenEJS-kaksoiskartioruuvipiippusivujulkaisee porausalueen halkaisijapareina 30/70 - 188/330. NykyinenEJS kaksisuuntainen ruuvipiippusivujulkaisee 25-220 reiän halkaisijaalueen. Nämä ovat tuotesivun laajuuksia, ei lupausta, että jokin valikoiman osa sopii olemassa olevaan koneeseen.
Vaihtopäätös on eri asia kuin uuden ekstruusiolinjan valitseminen
Koneen ostaja voi verrata täydellisiä kartio- ja rinnakkaisekstruudereita koneen valmistajaan. OEM voi mitoittaa vaihteiston, vetolaitteen, prosessiosan, lämmityksen ja jäähdytyksen, liitännän ja säätimet yhdeksi järjestelmäksi. Korvaavalla ostajalla on kapeampi tehtävä: toistaa asennetun koneen jo korjaamat geometriat ja liitännät.
Ainoastaan ruuvien ja piipun vaihtaminen ei muuta ympäröivää konetta. Uusien osien on silti täytettävä alkuperäiset vaihteiston tehot, akselin asennot, kytkinyksityiskohdat, piipun tuki, syöttöaukko, tuuletusaukon tai aukon paikat, lämmittimet, jäähdytyskanavat, laipan ja muotin keskilinja. Jos pyydetty geometria muuttaa näitä olosuhteita, käsittele projektia koneen muunnoksena ja ota mukaan laitevalmistaja tai pätevä järjestelmäsuunnittelija.
Säilytä asennettu kartiomainen tai rinnakkainen arkkitehtuuri normaalia vaihtotyötä varten. Jos nykyinen henkilöllisyys on epäselvä, pysähdy tunnistamiseen. Älä valitse geometriaa hartsista, valmiista tuotteesta tai tutun näköisestä kokokoodista.
Tuotesovellus ei tunnista arkkitehtuuria
Nykyisten EJS-tuotesivujen sovellusluettelot menevät päällekkäin. EJS luettelee paneeli-, profiili-, levy-, putki-, kartonki- ja seosekstruusiota sekä kartiomaisille että rinnakkaisille tuotteilleen. Rinnakkaisella sivulla luetellaan myös vaahtoekstruusio ja kartiomaisella sivulla rakeistus. Nämä sivuluettelot kuvaavat EJS-tuotteiden kattavuutta. Ne eivät luo ainutlaatuista arkkitehtuurisääntöä jokaiselle suulakepuristimelle.
| EJS:n julkaisema hakemus | Kartiomainen sivu | Rinnakkainen sivu | Turvallinen päätelmä |
|---|---|---|---|
| Paneeli, profiili, levy, putki ja levy | Listattu | Listattu | Valmis tuote ei yksinään pysty tunnistamaan asennettua geometriaa. |
| Yhdistelmäekstruusio | Listattu | Listattu | Sana "yhdiste" ei ole todiste rinnakkaisesta korvausjoukosta. |
| Vaahtoekstruusio | Ei lueteltu tällä tuotesivulla | Listattu | Sivun pois jättäminen ei ole yleinen tekninen kielto. |
| Granulointi | Listattu | Ei lueteltu tällä tuotesivulla | Vahvista todellinen koneen malli ja prosessiosa. |
Nykyinen laitedokumentaatio tukee samaa varovaisuutta.KraussMaffei listaa kartiomaisia ja rinnakkaisia sarjojavastakkaiseen suuntaan pyörivän kaksoisruuviekstruuderin valikoimassa PVC-käsittelyyn. Virtausbattenfeld-cincinnati PVC-levyohjainnäyttää myös rinnakkaiset twinEX- ja kartiomainen conEX-koneet PVC-levylinjoilla. Konfiguroinnin päättävät koneen malli, ruuvirakenne ja täydellinen linjakäyttö. Pelkästään tuotteen nimi ei riitä.
Tuotosvaatimukset vaativat samaa kurinalaisuutta. Milacron kuvailee TC-linjaansa joustavaksi ja TP-linjaansa suunnitelluksi suurempaan tehoon, mutta tämä lausunto viittaa Milacronin nykyisiin koneperheisiin. Se ei ole universaali laskelma jokaiselle kartiomaiselle ja yhdensuuntaiselle parille. Käytä alkuperäistä suulakepuristimen spesifikaatiota, koostumusta ja toimintapistettä vertaillessasi kokonaisia koneita.
Seitsemän tarkistuspistettä varmistavat vaihtoyhteensopivuuden
Tarra, kuten "65/132", "CM80" tai "rinnakkais 90", auttaa paikantamaan koneperheen. Se ei sulje vaihtospesifikaatiota. Käy läpi seuraavat tarkistuskohdat ennen materiaalin valintaa tai hinnoittelua.
| Tarkistuspiste | Tallentaa | Miksi sillä on merkitystä |
|---|---|---|
| 1. Arkkitehtuuri | Kartiomainen tai yhdensuuntainen; integroituna tai segmentoituna tarvittaessa. | Määrittää halkaisijan ja porausprofiilin, joita kaikki myöhemmät mitat seuraavat. |
| 2. Matched-pair geometria | Molemmat ruuviprofiilit, kätisyys, pyörimissuunta ja suhteellinen ajoitus. | Kaksoisruuvit toimivat parina yhden parillisen reiän sisällä. |
| 3. Aksiaalimitat | Kokonaispituus, työskentelypituus, syöttöpaikka, kärjen projektio ja olkapäiden asennot yhdestä peruspisteestä. | Estää mittojen sekoittumisen eri referenssipintojen välillä. |
| 4. Aseman käyttöliittymä | Spline- tai avaimen muoto, hampaiden lukumäärä, suuret ja pienet halkaisijat, kiinnityspituus, olkapäät, kierteet ja pidikkeet. | Kytkee vaihtoparin asennettuihin vaihteiston lähtöihin. |
| 5. Tynnyriliitäntä | Asennuslaippa, pulttikuvio, rekisteri, tukipisteet, syöttökurkku ja poistoliitäntä. | Paikantaa piipun koneessa ja loppupään työkaluissa. |
| 6. Palvelut ja aukioloajat | Lämmittimet, termoparit, jäähdytysreitit, tuuletusaukot, tyhjiöportit ja ruiskutusaukot. | Oikea poraus väärin sijoitetuilla palveluilla on edelleen väärä piippu. |
| 7. Kunto ja vapaa tila | Porauslukemat, ruuvien ulkohalkaisijat, kuluneet vyöhykkeet, halkeamat, kiilojen kunto ja parivälit nimetyillä asemilla. | Määrittää, vaihdetaanko ruuvit, piippu vai vastaava sarja. |
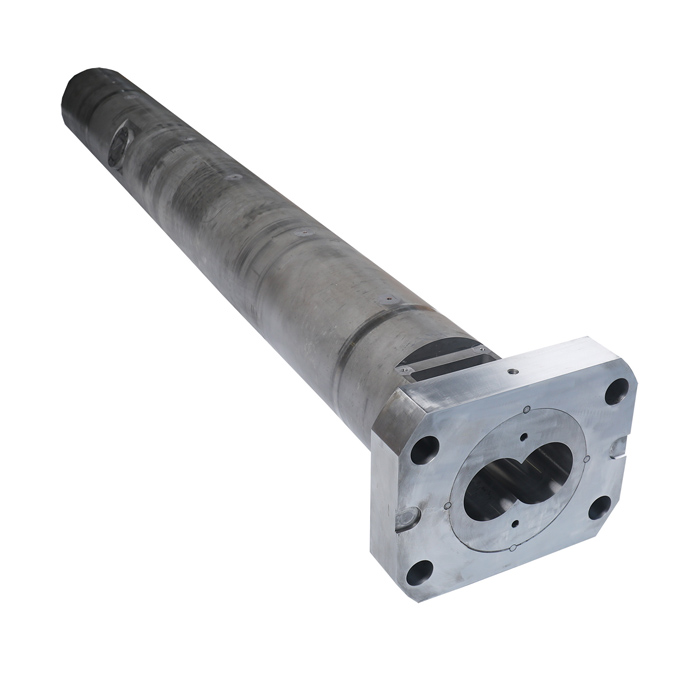
TheEJS-kaksoisruuvipiippujen ongelmaopasselittää, miksi vastakkainen ruuvi, vierekkäiset kannat, piipun reikä ja käyttöura kuuluvat samaan tarkastukseen. Näkyvästi vaurioitunut osa voi olla ensimmäinen oire, ei koko vaihtoraja.
Tunnista asennettu sarja arvaamatta koodista
- Kopioi nimikilpi tarkasti.Merkitse muistiin valmistaja, koneen malli, sarjanumero ja jokainen pääte. Säilytä kauttaviivat, välilyönnit ja kirjaimet.
- Kerää kokoonpano- ja osapiirustukset.Huomaa piirustusnumero, versio, yksiköt, peruspisteet ja se, kuvaavatko mitat uutta osaa vai kulumisrajaa.
- Valokuvaa koko pari.Sisällytä käyttöpää, työosa, kärjet, molemmat piipun päät, syöttöaukko, portit ja laippa. Aseta tarra jokaiseen kehykseen.
- Valtion syöttö- ja poistosuunta."Etu" ja "taka" on helppo vaihtaa laitosten ja toimittajien välillä. Sido jokainen paikka fyysiseen peruspisteeseen.
- Mittaa molemmat ruuvit ja piippu asemakohtaisesti.Käytä samoja aksiaaliasemia kahdelle ruuvin ulkohalkaisijalle ja parillisen porauksen lukemille.
- Erota nimellismitat kulumislukemista.Kulunut näyte voi toistaa olemassa olevan kulumisen, jos piirustus ei palauta alkuperäistä geometriaa.

EJS kertoo kartiomaisella tuotesivullaan, että konekohtaisissa töissä vaaditaan liitosmitat ja että puhdistetut, irrotetut osat voidaan mitata, kun piirustuksia ei ole saatavilla. Näyte voi auttaa, mutta toimittaja tarvitsee silti alkuperäisen suunnittelutavoitteen, tunnetut kulumisalueet ja hyväksymiskriteerit. Themukautettu kaksiruuvipiippujen valmistusopasnäyttää, kuinka piirustusten, tarkistuspisteiden ja tarkastuspöytäkirjojen tulee liittyä toisiinsa.
Materiaali- ja kulumiskäsittely eivät muuta arkkitehtuuria
Nykyisillä EJS-sivuilla on lueteltu monia samoja perusmateriaaleja kartiomaisille ja rinnakkaisille tuotteille: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 ja SKD61. Kartiomaisella sivulla luetellaan myös SKD11. Nämä nimet kuvaavat EJS:n julkaisemia materiaalivaihtoehtoja. Ne eivät tee kartiomaisesta osasta yhteensopivaa rinnakkaiskoneen tai käänteen kanssa.
| Nykyinen EJS-sivu | Julkaistut hoitoreitit | Mikä vielä kaipaa vahvistusta |
|---|---|---|
| Kaksi kartiomainen ruuvipiippu | Koko kehon nitraus; bimetalliseospinnoitus suulakepuristusosassa, jota seuraa typpitys; SKD61 tai SKD11 vuori. | Tarkka käsitelty vyöhyke, perusmateriaali, kovuusspesifikaatio, lopulliset mitat ja prosessisoveltuvuus. |
| Kaksisuuntainen ruuvipiippu | Koko kehon nitraus; bimetallinen kovametalli vuoraus tynnyriä varten; bimetalliseospinnoite ruuveille; SKD61 vuori. | Riippumatta siitä, koskeeko pyydetty reitti kiinteää tai segmentoitua piippua, tarkat metalliseoserittelyt ja piirustusvaatimukset. |
Valitse materiaali dokumentoituasi polymeerin, täyteaineet, kierrätyssisällöt, lisäaineet, syövyttävät lajit, puhdistusmenetelmän, lämpötilaprofiilin, ruuvin nopeuden, tehon, paineen ja havaitun kulumispaikan. Pyydä EJS:ää ilmoittamaan tarjouksessa tai piirustuksessa ehdotettu perusteräs, käsittely, käsitelty vyöhyke ja tarkastustodisteet. Älä korvaa materiaalinimellä mittojen yhteensopivuutta.
Käytä kysymystä, joka vastaa ostotilannetta
| Ostotilanne | Oikea kysymys | Kenen on hyväksyttävä | Todisteet lähetettäväksi |
|---|---|---|---|
| Suora vaihto | Voiko uusi sovitettu sarja toistaa asennetun arkkitehtuurin ja jokaisen koneen käyttöliittymän? | Vaihtotoimittaja ja ostaja hyväksyttyä piirustusta vastaan. | Tyyppikilpi, piirustukset, mitatut osat, prosessi- ja tarkastusvaatimukset. |
| Tuntematon koneen identiteetti | Mitkä todisteet osoittavat, onko joukko kartiomainen vai yhdensuuntainen? | Ostaja ja toimittaja mittaustarkistuksen jälkeen. | Täydelliset valokuvat, vetopään asettelu, halkaisijaprofiili, piippujen päät ja asemamitat. |
| Arkkitehtuurin muutos | Mitä konejärjestelmiä on muutettava prosessiosan kanssa? | Laitteen OEM tai pätevä järjestelmäinsinööri. | Täydelliset koneen piirustukset, veto- ja vaihteistotiedot, ohjaimet, työkalut ja suorituskykytiedot. |
| Uusi ekstruusiolinja | Mikä täydellinen konekokoonpano täyttää materiaali-, tuote-, teho- ja linjavaatimukset? | Koneenrakentaja ja ostaja. | Formulaatio, tuotteen geometria, lähtötavoite, apuohjelmat, loppupään laitteet ja hyväksymistestisuunnitelma. |
Tämä erottelu estää kaksi yleistä virhettä. Ensimmäinen käsittelee varaosakyselyä luvana suunnitella kone uudelleen. Toinen on kokonaisten koneperheiden vertaaminen ikään kuin yksi eristetty ruuvin ja piipun ominaisuus määrää tehon, kulumisen tai tuotteen laadun.
Valmistele kartiomainen tai rinnakkainen korvaava RFQ
Lähetä tarpeeksi tietoa asennetun arkkitehtuurin ja kaikkien liitäntöjen tunnistamiseksi. EJS voi sitten tarkistaa korvaavan rajan ja ilmoittaa, mitkä puuttuvat mitat on korjattava ennen tuotantoa.
Usein kysytyt kysymykset
Voinko vaihtaa kartiomaisen kaksoisruuviholkin rinnakkaiseen?
Ei normaalina vaihtotilauksena. Molemmat arkkitehtuurit käyttävät erilaista ruuvi- ja porausgeometriaa, ja niiden on vastattava koneensa vaihteiston lähtöjä, akselin asentoa, käyttöliitäntöjä, piippukiinnitystä ja alavirran peruspistettä. Käsittele arkkitehtuurin muutosta koneen muunnoksena, joka vaatii laitetason suunnittelua.
Mistä tiedän, onko kaksoisruuvipiippuni kartiomainen vai yhdensuuntainen?
Tarkista ensin koneen piirustus ja osien käsikirja. Kartiosarja muuttaa halkaisijaa työskentelypituudella, kun taas yhdensuuntainen sarja pitää vakiona nimellishalkaisijan. Vahvista täydellisillä valokuvilla ja mitoilla, koska suojukset, lämmittimet ja osittaiset näkymät voivat piilottaa muodon.
Todistaako koodi, kuten 65/132, että ruuvi on kartiomainen?
Parilliset numerot ovat yhdenmukaisia EJS:n julkaiseman kartiomaisen kokomerkinnän kanssa, mutta pelkkä koodi ei ole valmistusspesifikaatio. Kopioi täydellinen koodi ja tarkista valmistaja, malli, sarjanumero, piirustus, halkaisijat, pituudet ja liitännät.
Onko rinnakkainen kaksoisruuvipiippu aina suurempi teho?
Pelkän arkkitehtuurin nimen perusteella ei pitäisi tehdä yleispätevää tulosjohtopäätöstä. Tuotos riippuu tietystä koneperheestä, koosta, prosessin pituudesta, ruuvin rakenteesta, koostumuksesta, toimintapisteestä ja jatkolinjasta. Vertaa laitevalmistajan täydellisiä koneen teknisiä tietoja.
Voivatko sekä kartiomaiset että rinnakkaiset kaksoisruuviekstruuderit työstää PVC-profiileja tai -levyjä?
Kyllä, nykyiset EJS-sovellusluettelot menevät päällekkäin, ja nykyiset laitevalmistajat näyttävät molemmat arkkitehtuurit PVC-profiili- tai levylinjoina. Asennettu konemalli ja täydellinen prosessispesifikaatio ratkaisevat silti, mikä vaihtogeometria tarvitaan.
Käytetäänkö kartiomaisissa ja yhdensuuntaisissa kaksoisruuvipiipuissa eri materiaaleja?
Nykyisillä EJS-sivuilla on useita samoja perusmateriaaleja molemmille tuoteryhmille, vaikka niiden julkaistut käsittelyreitit eivät ole identtisiä. Materiaalivalinta ei muuta arkkitehtuuria. Vahvista kyseisen osan tarkka laatu, käsittely, käsitelty vyöhyke ja mitat.
Mitä minun pitäisi lähettää EJS:lle korvaavaa tarjousta varten?
Lähetä koneen tyyppikilpi, malli- ja sarjanumero, kokoonpano- ja osapiirustukset tarkistuksineen, täydelliset valokuvat, syöttösuunta, ruuvin ja piipun mitat, käyttöpään tiedot, laippojen ja porttien sijainnit, kulumislukemat, prosessitehtävät, pyydetyt materiaaliasiakirjat ja ehdotettu vaihtolaajuus.